

2026年11月宁波福美斗齿:斗齿断了、掉了或磨得太快,现场怎么查、工厂怎么控
发布时间:2026年11月 作者:宁波市鄞州福美工程机械有限公司
工地上坏了齿,第一句话常常是「这批货不行」。把坏件拆下来对着看,情况往往并不一样:有的从根部折断,有的整颗掉进料堆,有的只是尖部很快磨秃。这三类问题,有的出在材料和热处理,有的是齿座已经松了,有的只是齿形跟工况没对上。下面按我们在厂里处理反馈的习惯来写:先看现象,再判断该查哪一块,最后说我们作为工厂能把哪些环节提前挡住。设备要去俄罗斯、中亚的,文末单独说低温韧性该怎么约定。
排查前先把四样东西放在一起看
挖斗前面那一排「斗齿」,其实是齿尖、齿座、销子、胶块四件配起来的。齿座焊在斗唇上,齿尖套进齿座,销子加胶块锁住。真正被磨掉的是齿尖;可一旦齿座或锁紧件出问题,先坏的常常还是那颗齿尖。所以不要只盯着断掉、丢掉的那一颗,要把座子、销子、胶块一起翻出来看。
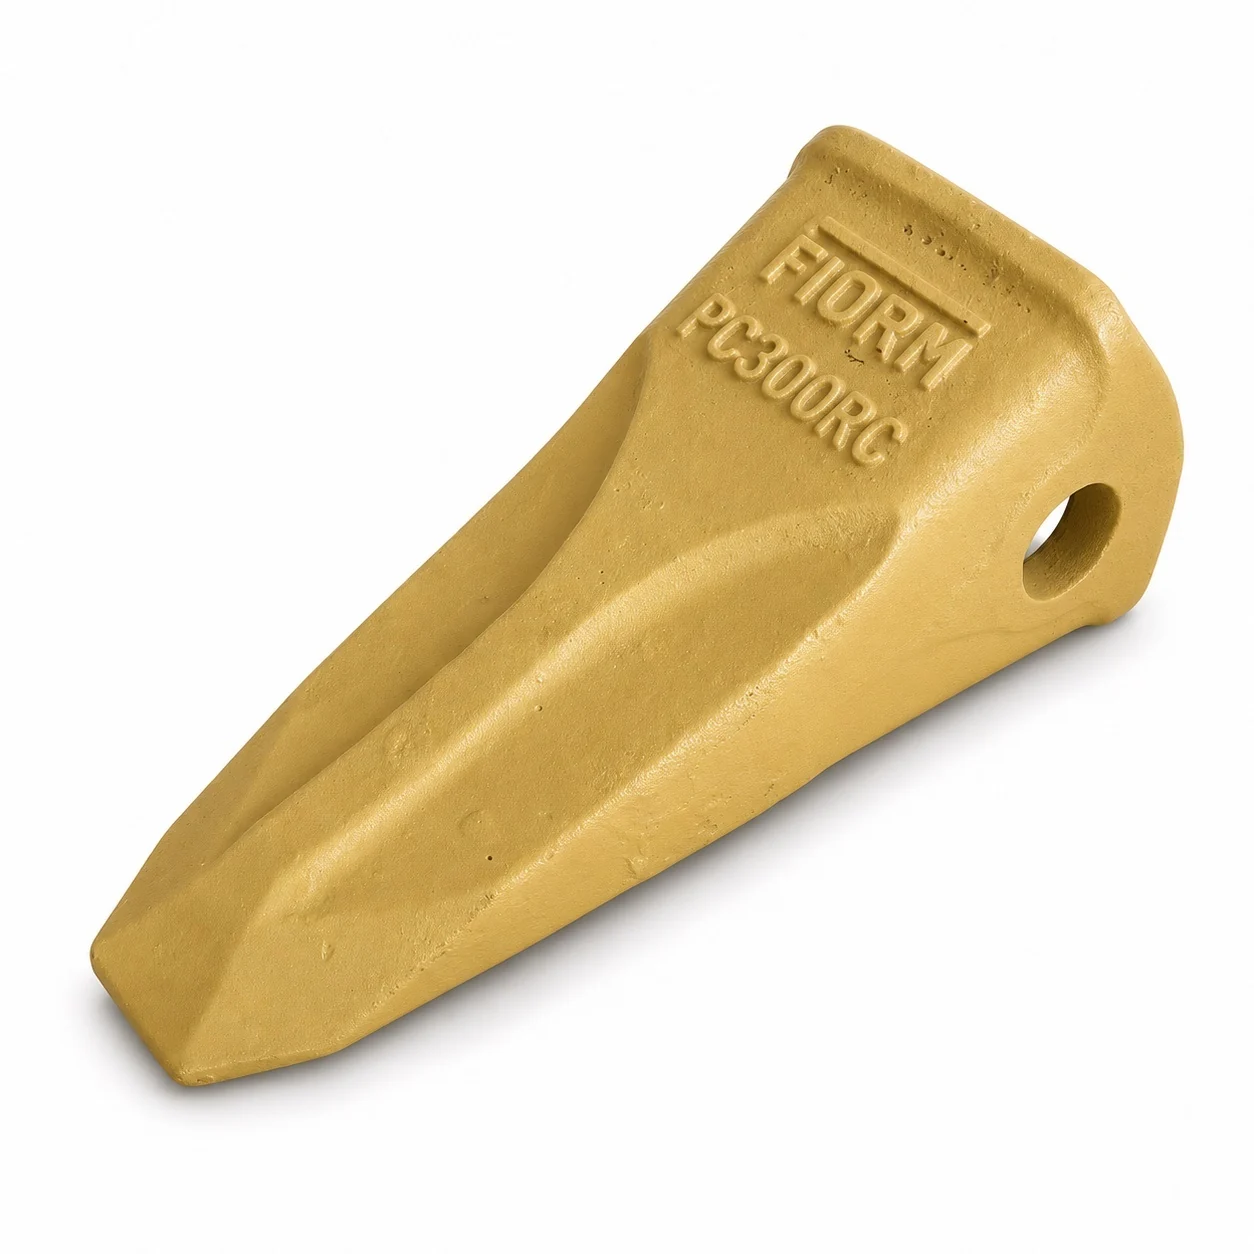
从根部或中段折断:别急着认定「不够硬」
现场看到的,多是齿尖在根部或中段断开,断面还比较新、比较亮,挖石方、撬大块、冬天刚开工时更容易出现。
常见的几条原因,要分开看。齿尖和齿座之间如果已经有间隙,每挖一下都在座子上撞击,应力反复顶在齿根,用一段时间就会断。操作上拿齿去撬石头、左右横敲,等于让齿承受了设计里没有的侧向力。还有一种是材料偏硬、韧性没跟上,为了耐磨把硬度做高了,一碰硬物就脆断。再就是低温:钢在冷的环境里冲击韧性会下降,常温下好好用的齿,到了寒区可能突然折掉。
排查时先看断口。断面平、颗粒感明显,多半偏脆;断在销孔附近,要怀疑锁紧已经失效。再用手晃一晃还装在座上的齿,旷量明显的,先修座或换锁紧件,否则换上新齿还会断。最后向我们要这批货的冲击试验记录,看韧性有没有数据。
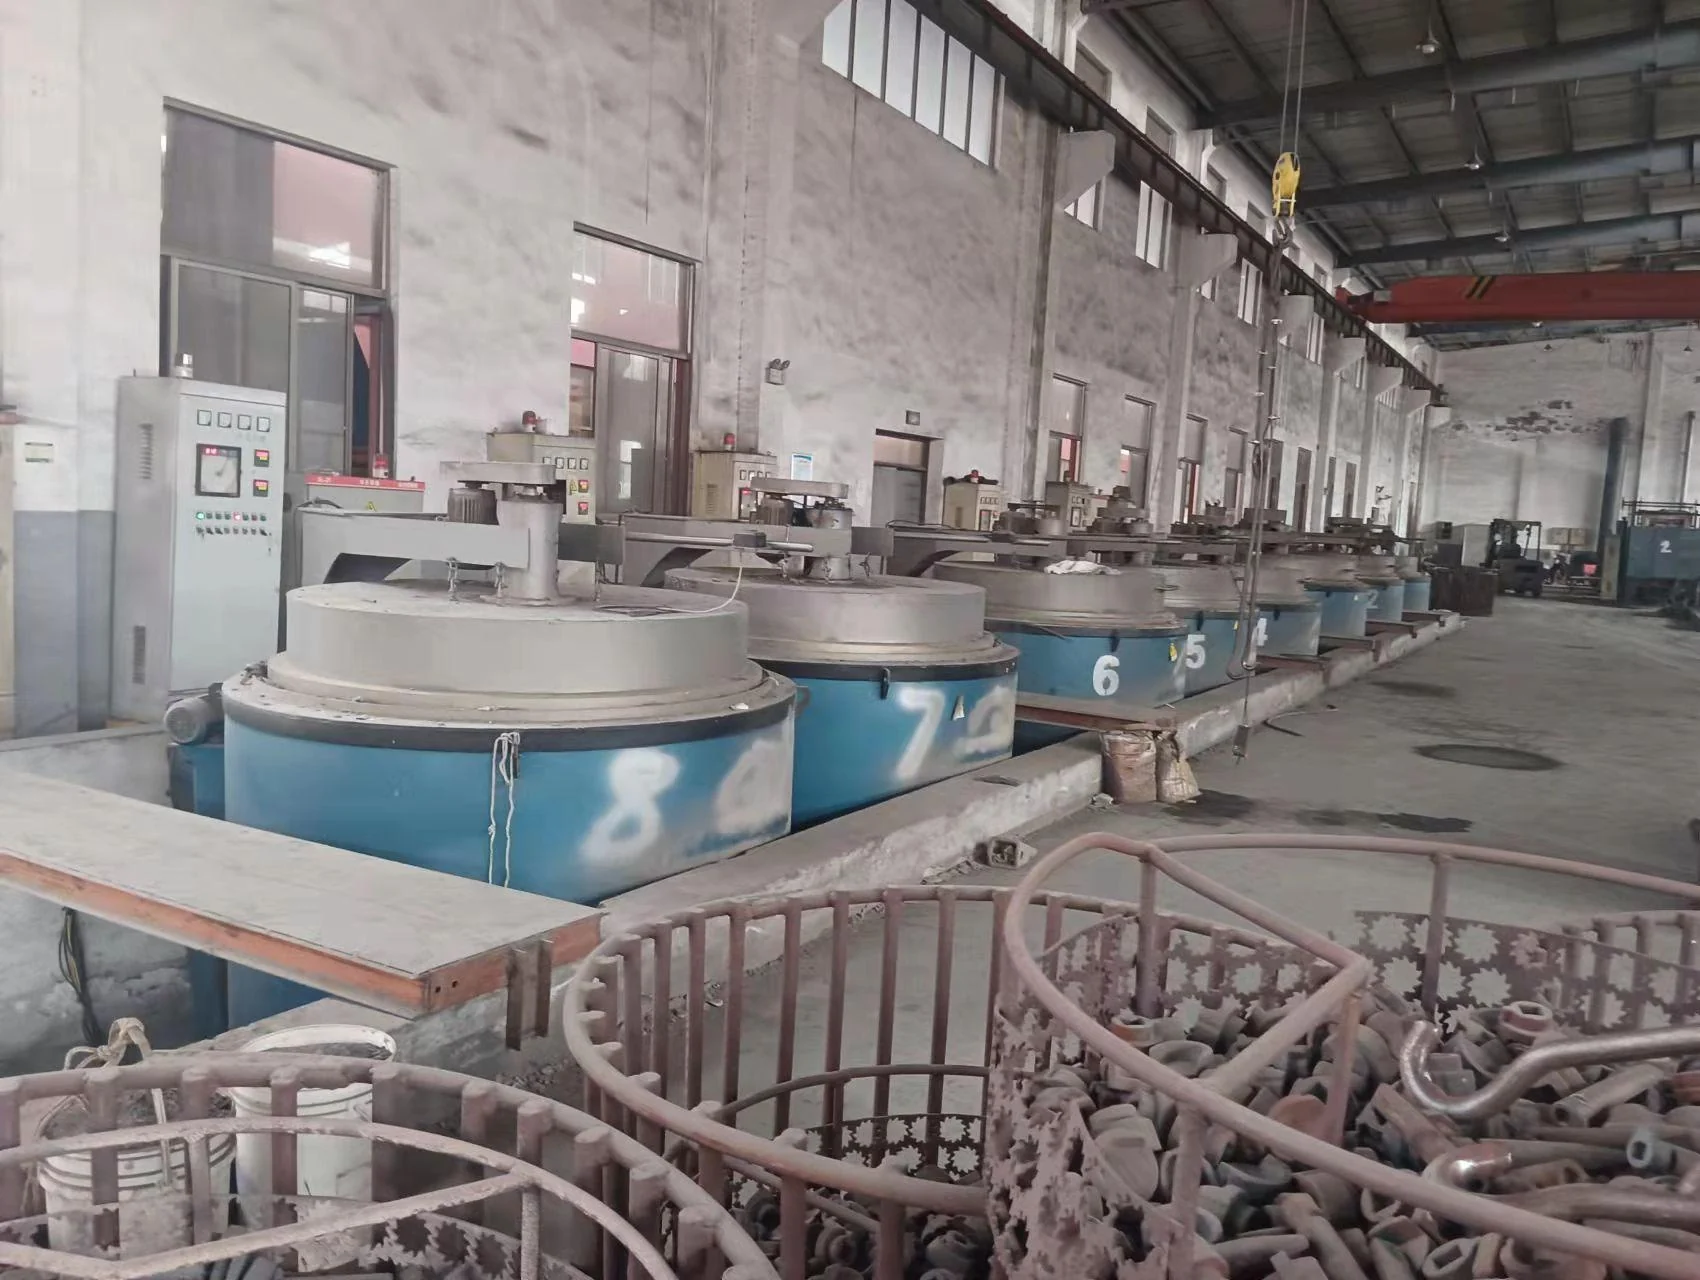
韧性主要靠成分和热处理来保。我们宁波市鄞州福美工程机械有限公司 2005 年成立,是浙江宁波的斗齿源头工厂,生产基地在新昌(新昌县福美工程机械有限公司),铸造、锻造和热处理都在自己厂里完成。热处理不外协,耐磨和韧性怎么取舍、某一单要不要单独改工艺,可以由我们自己定,不必跟着外协厂的排期和既定标准走。
整颗脱落:先查锁紧件和齿座,再查是不是混装
作业当中齿尖整颗掉下去,销子找不到或已经断了,有时胶块也不见了,这是典型的掉齿。
多数不是「齿尖本身没铸好」,而是锁不住、配不紧。销子、胶块用久了会失效;齿座已经磨变形,新齿装上去照样捉不紧;把不同厂家的齿尖和齿座混在一起用,接口差一点点,就会留下晃动的空当。
到现场先摸齿座的配合面:有没有磨出坎、焊缝有没有开裂;再对一下齿尖和齿座的接口是不是同一套。销子、胶块消耗得快,换齿尖的时候建议连这两件一起换成新的,不要只换外面那一颗。
对我们来说,掉齿多半是配套问题。最省事的办法,是齿、座、销、胶块一起向同一家要。我们做挖掘机斗齿、装载机铲齿、齿座、销子、胶块和挖斗,这几样可以一起出,接口由同一家工厂来保证;有旧件或图纸,也可以按样定制。常规挖掘机之外,我们还为挖泥船和旋挖钻机配套斗齿,并为国内外主机厂配套。
磨得太快:先分清是正常损耗,还是齿形选错了
用不了多久尖部就磨短、磨秃,或者一边偏磨、底面先穿,这是第三类常见反馈。
先看齿形跟料是否匹配。尖齿入土轻快,但在磨蚀性强的料里损耗也快;一般土方和装车,用常规齿形即可;矿山碎石,要用齿身加厚的岩石齿;开沟、破冻土,双尖齿更合适。边齿天生受力不均,容易单边偏磨。挖掘角度太平、长期贴地刮料,底面会先被磨穿。当然,也存在材料成分或组织没有做到位、耐磨性本身不够的情况。
先看磨损是不是匀的。尖部四周一起变钝、变短,多半是正常损耗,接下来要比的是同样料、同样工时能用多久。如果只磨了一侧,多见于边齿,可跟中间齿对调,或改用边齿专用件。底面先穿洞,就考虑换底部加厚的齿形。还有一条容易被忽略:齿尖还没磨到伤着齿座时就要换;座子坏了,后面再上新齿也锁不紧。
耐磨性的根基在材料和组织。齿型比较复杂的普通土方齿,铸造更合适;高冲击的矿山硬岩,锻造件组织更密实,更常用。所以询价时先讲清挖什么料、多大机型、每天干几个小时,再定走铸造还是锻造。这两条工艺我们都有,浇铸和锻造都在自己的厂里完成。
成分和组织要靠检测来确认。我们厂里用直读光谱仪查化学成分,用金相显微镜看组织,用冲击试验机测韧性;工艺资料里还展示了磨损和探伤检验。需要说明:有设备不代表每一批、每一项都测,某个型号做哪些检验,下单前和我们约定清楚即可。
俄罗斯、中亚为什么更容易断,合同里该怎么写测试
在俄罗斯、中亚,冬天长、冻土硬,冻土本身也更磨人。比磨损更麻烦的是低温脆断:冷车启动、挖冻土、突然碰上石块,常温下合格的齿可能一下就断。设备停在远处工地上,配件一时又送不过去,损失往往比齿本身贵得多。
要比较材料扛不扛得住冲击,国内现在普遍用夏比摆锤冲击试验。做法是:制备带缺口的标准试样,冷却或加热到约定温度,再用摆锤一次打断,记下试样吸收了多少能量。这项试验方法,现行标准是 GB/T 229-2020《金属材料 夏比摆锤冲击试验方法》,2021 年 4 月 1 日开始实施,用来替代 2007 年版。产品层面,还有 GB/T 25628-2023《土方机械 斗齿》,用来规定斗齿怎么分类、有哪些要求、试验和检验规则如何执行,适用范围是挖掘机、装载机等土方机械上的各类斗齿。若是矿用挖掘机用的铸造斗齿,另外可参考行业标准 JB/T 14273-2021《矿用挖掘机 铸造斗齿 技术条件》,它的规范性引用文件里列有 GB/T 229。这里只交代这些标准分别管什么,并不表示福美或某一批货已经按其中某一项完成验收。
所以谈寒区订单,与其听一句「耐低温」,不如在合同里写明:冲击试验按 GB/T 229-2020 做,试验温度是多少,测的是试样还是整齿,哪些批次要测,交货时提供什么记录,怎么验收。
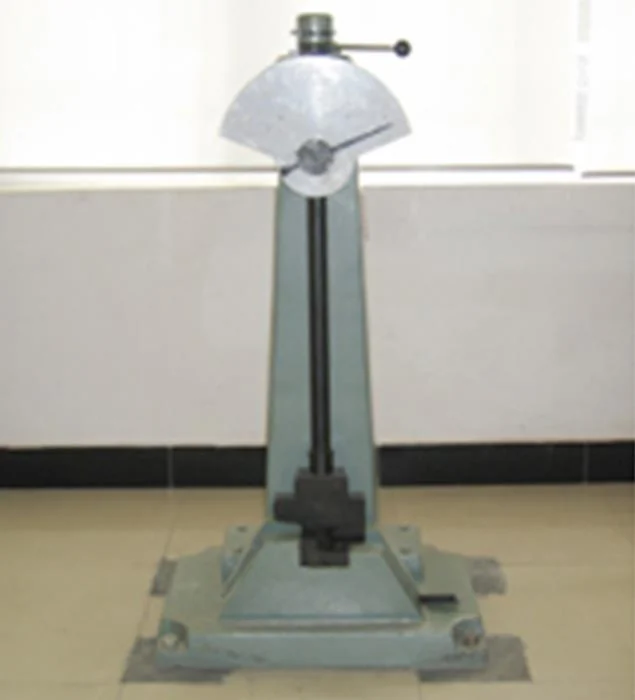
俄罗斯和中亚属于我们的主要市场。产品远销 100 多个国家和地区,除此之外,主要市场还有美国、澳大利亚、加拿大和西欧。应西伯利亚、北欧客户提出的条件,我们做过冲击试样冷却到 −40°C 再冲击的测试。必须同时说明三点:−40°C 是样品的试验条件;这项测试不代表每批都测;它也不是产品使用温度的保证。
这类订单我们这样处理:环境温度、型号、要测到多少度、测试样还是测整齿、交什么记录、如何验收,先在订单里单独写明;热处理工艺由本厂按这一单确认,既要耐磨,又要留下足够的低温韧性;验证则用本厂的冲击试验机来做。到了低温,齿座只要一松,齿根承受的冲击会更大,所以寒区更宜把齿尖、齿座、销子和胶块配成一套。
现场可以对照的一张表
| 故障现象 | 先查 | 再查 | 可以向工厂要什么 |
|---|---|---|---|
| 断齿 | 齿尖旷量、断口形貌 | 有没有撬石、侧向敲打 | 冲击试验记录、热处理是否本厂完成 |
| 掉齿 | 销子、胶块是否还起作用 | 齿座磨损、接口是不是同一套 | 齿、座、销、胶块成套供应 |
| 磨得快 | 齿形和工况是否匹配 | 偏磨、底面是否磨穿、换得是否太晚 | 成分和金相检测、铸造还是锻造 |
| 寒区断齿 | 作业温度、冷车怎么开工 | 齿座配合 | 按 GB/T 229-2020 约定试验温度、对象、批次和验收 |
断口长什么样、齿尖晃不晃、磨损偏在哪一面,多半能说明问题出在哪。把现场原因弄清楚以后,再用同一张旧件号或图纸,把工况和验收要求一起交给工厂,问四件事就够:热处理是否本厂做、这一单检测怎么安排、齿座和锁紧件能否一起配、寒区测试如何写进合同。福美的生产基地在新昌,厂区和车间欢迎来核对。
常见问题
断齿是不是就说明材料不行?
不一定。根部断裂很常见的原因是齿尖和齿座已经松旷,或操作中撬石、侧向敲打。材料和热处理偏硬不韧、低温韧性不够,也会断。要先看断口和旷量,再查这批货的冲击记录。
掉齿应该先查什么?
先查销子和胶块还起不起作用,再看齿座有没有磨出台阶、焊缝有没有裂,以及齿尖和齿座是不是同一套接口。换齿时销子、胶块最好一起换。
寒区订单的冲击试验按什么方法谈?
可以在合同里写明按 GB/T 229-2020《金属材料 夏比摆锤冲击试验方法》做,并约定试验温度、测试样还是整齿、哪些批次测、交付哪些记录、如何验收。标准名称和适用范围写清楚即可,不要只写「耐低温」。
福美做过的 −40°C 冲击,是不是使用温度保证?
不是。我们曾按西伯利亚、北欧客户的要求,把冲击试样冷却到 −40°C 后做冲击测试。−40°C 是样品的试验条件,不代表每批都测,也不是产品使用温度的保证。
热处理是在自己厂里做的吗?生产基地在哪?
是,铸造、锻造和热处理都由我们自己完成。对外主体是宁波市鄞州福美工程机械有限公司,2005 年成立,生产基地在新昌(新昌县福美工程机械有限公司)。
联系人:李总 电话:13566595547
【相关推荐】
- 上一条 查看详情 +2026年11月宁波福美斗齿:判断斗齿厂家质量,先核对工厂、工艺和检测(含俄罗斯、中亚寒区选齿)
- 下一条 查看详情 +2026年11月冬季低温挖掘机斗齿怎么选:宁波福美斗齿按工况和机型配齿、齿座、销子(含俄罗斯、西伯利亚工况)


 浙公网安备33021202003429号