
合金成分
合金成分会影响硬化能力与组织形成。采购核对需要把材料要求与对应炉批的成分记录连接起来,不能只看“合金钢”名称。
沿材料、成形、热处理与检验,看懂制造过程,也看清采购时要核对什么。
从流程看质量按工况核对采购重点 ↗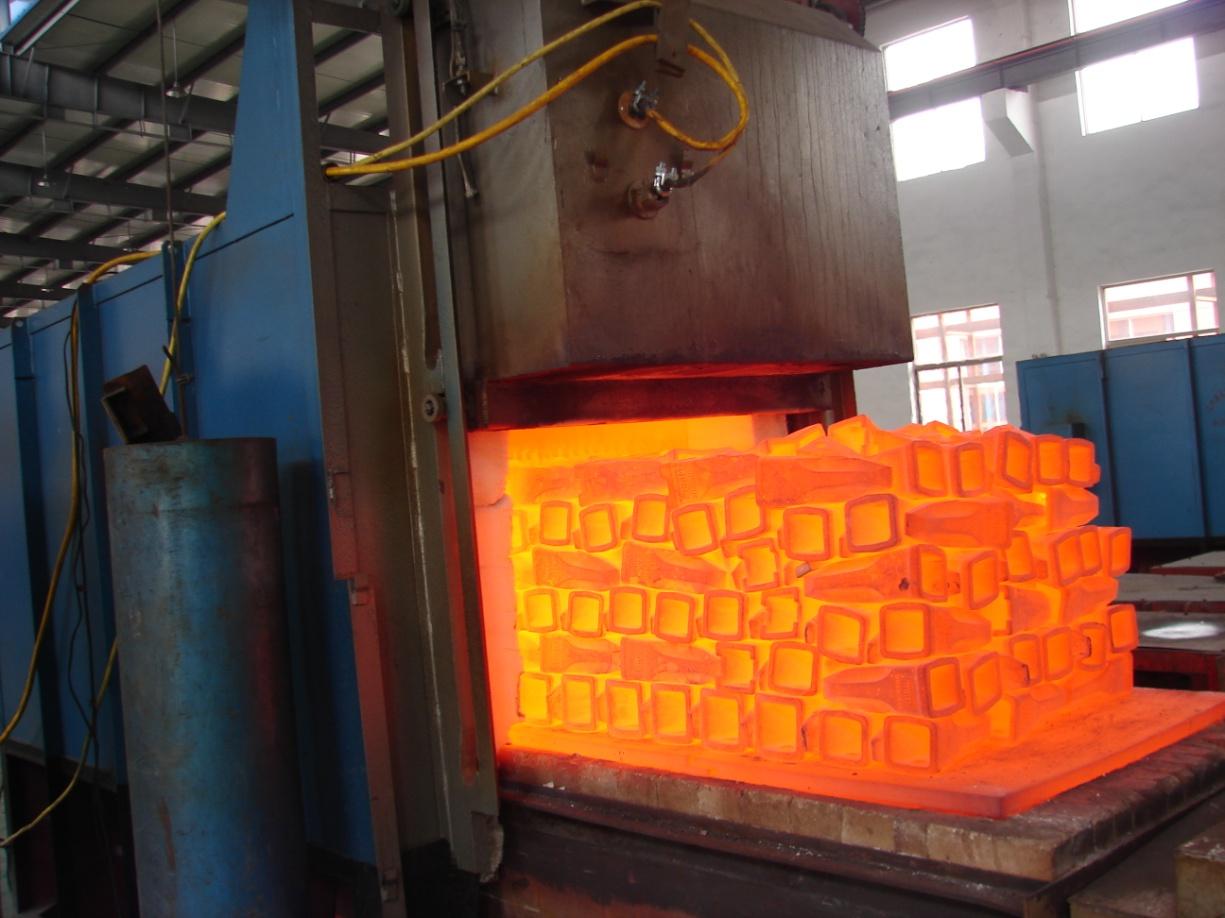

明确材料要求
放大设备照片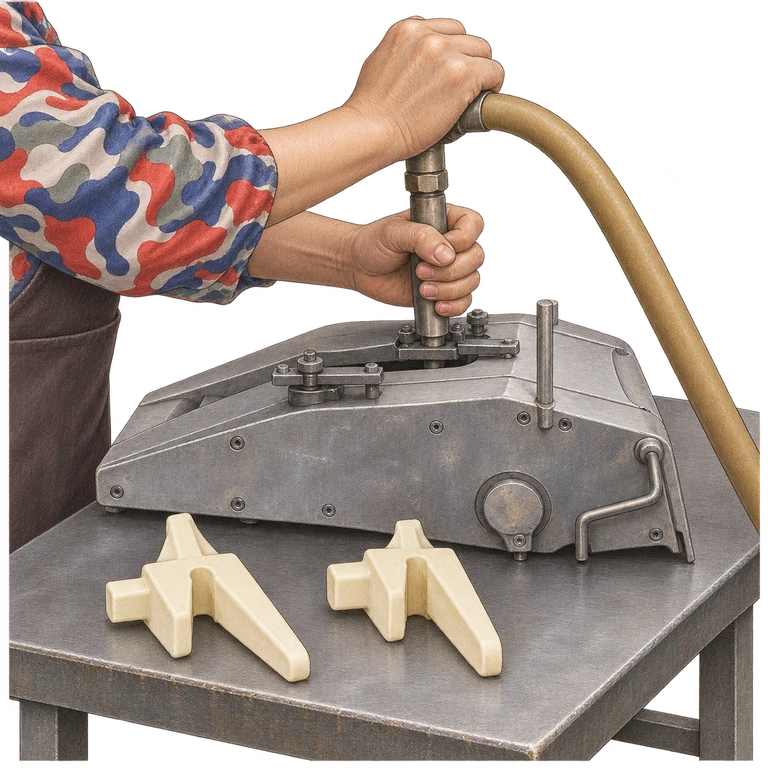
准备外形与型腔
放大3D图解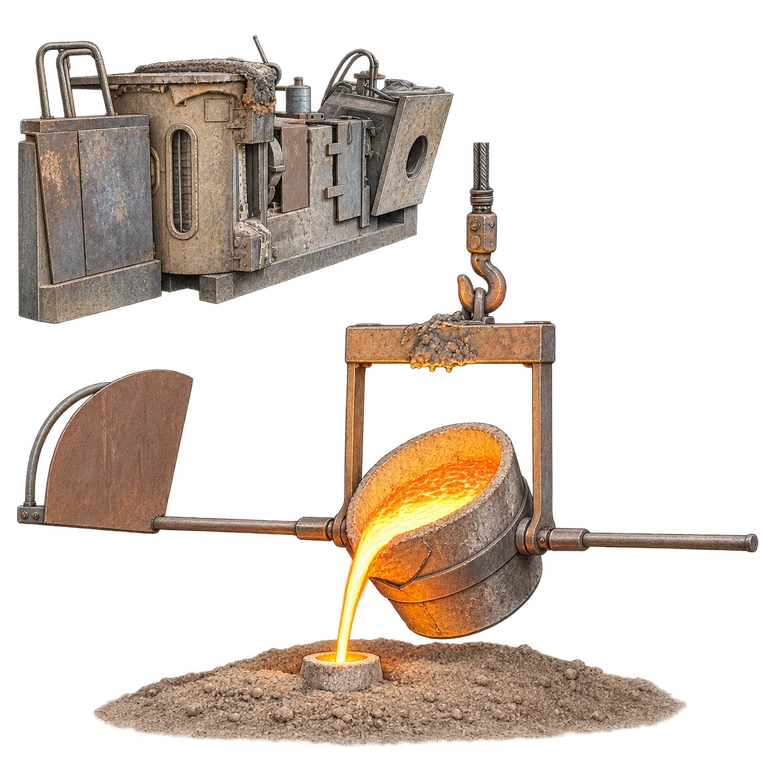
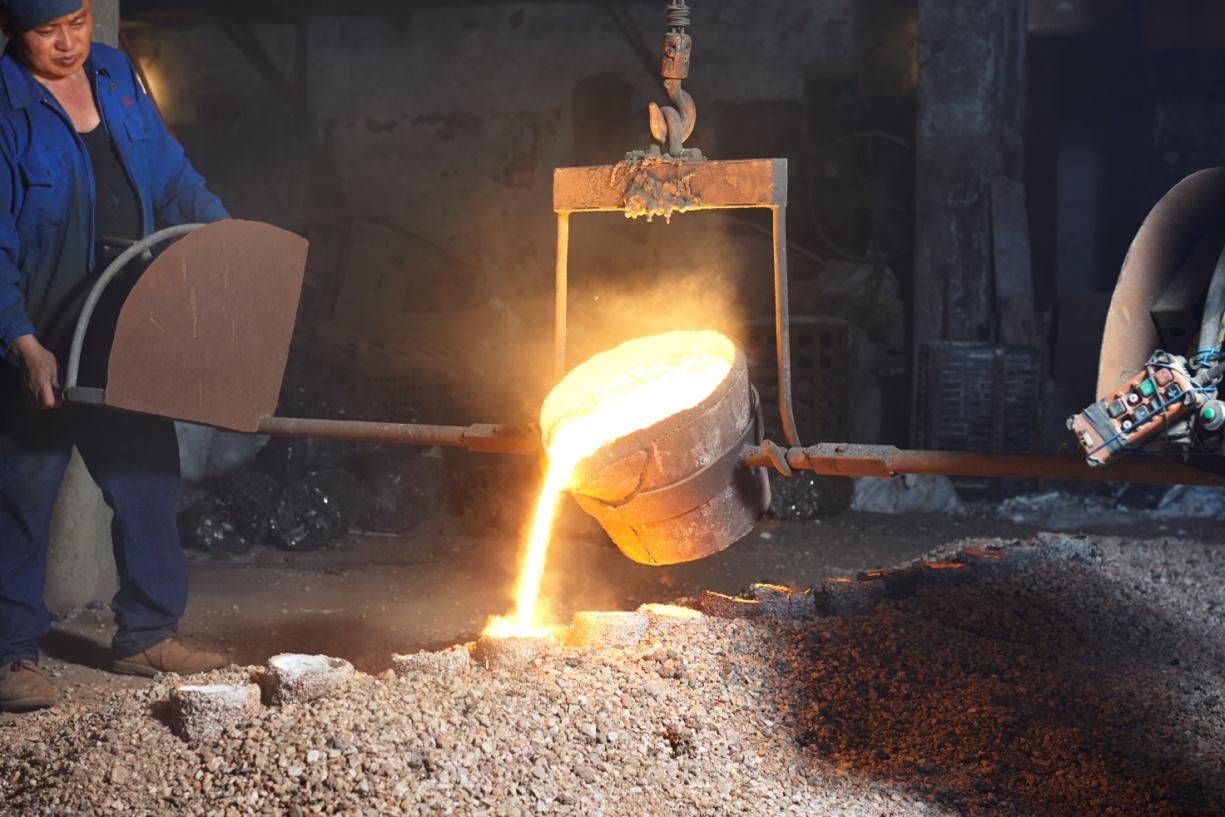
钢水凝固成形
放大3D图解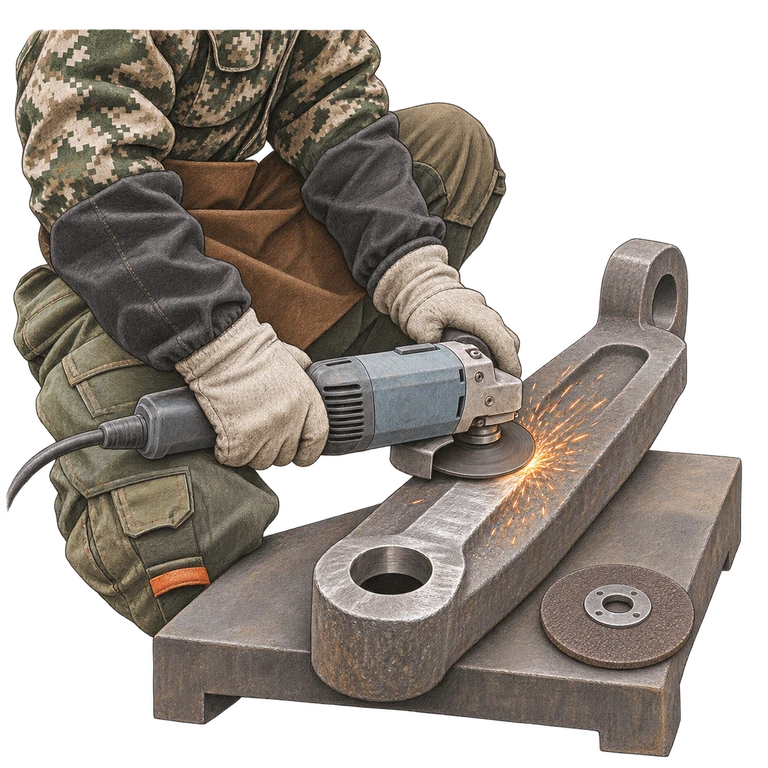
衔接后处理
放大3D图解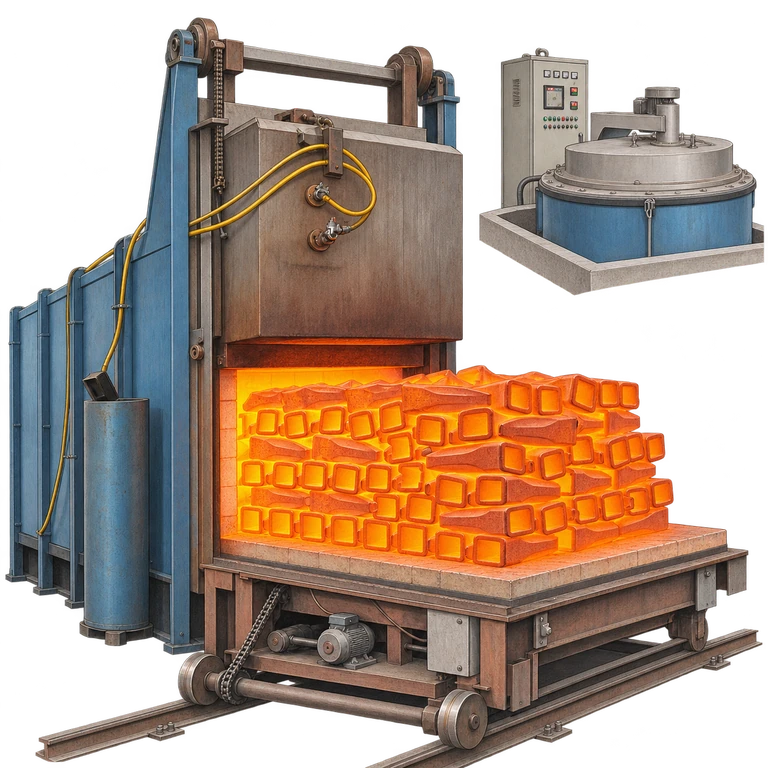
核对最终状态
放大3D图解
分别验证要求
放大设备照片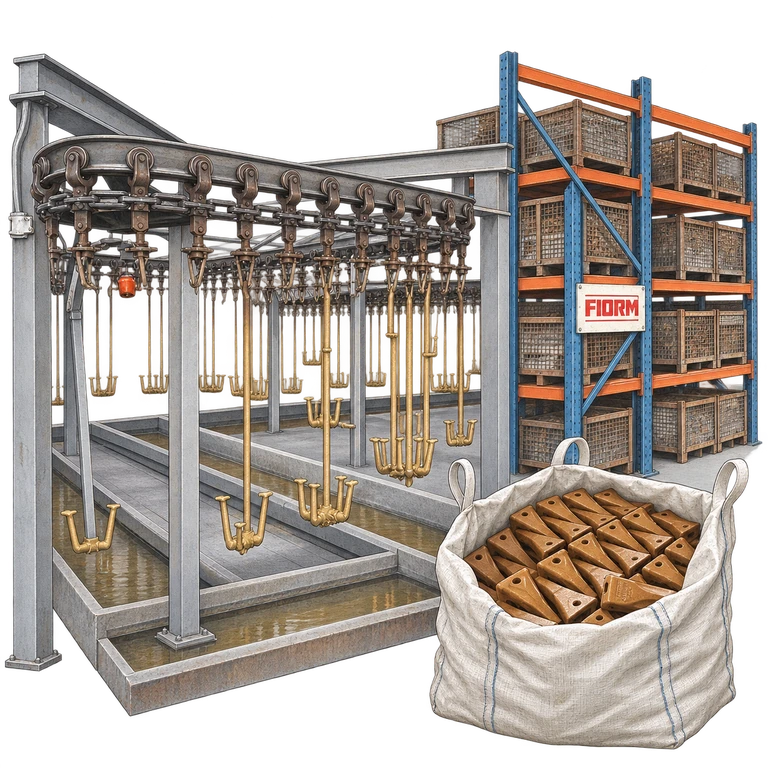
型号与资料对应
放大3D图解这是工艺阅读路径:蜡模、型壳与钢水分别准备,在浇铸处衔接;实际路线按材料和型号确认。材料与检验节点配原设备实拍,其余为工艺图解。
左右滑动查看路径
先明确作业需求,再看材料如何与制造、热处理和检验衔接。
据福美材料说明,自研稀土耐磨合金配方,关注耐磨与抗冲击。材料成分、组织与热处理需要结合核对。
成分是起点,组织与处理影响最终状态;对应型号的表现仍需资料验证。
合金成分会影响硬化能力与组织形成。采购核对需要把材料要求与对应炉批的成分记录连接起来,不能只看“合金钢”名称。
稀土改性在特定钢种和处理条件下可改变夹杂或组织。效果需要试验验证,某种元素的加入量并非越多越好。
光谱核对成分;显微观察用于分析所取部位的组织;硬度与冲击试验各回答不同问题。显微观察是可用验证方法,具体项目须采购前确认。
Cr-Mo铸钢稀土改性研究:连接材料处理、显微观察与磨损评价。
查看参考资料与适用范围 ↗斗齿钛合金化研究:不同添加条件的表现有差异,并非添加更多就更好。
查看参考资料与适用范围 ↗光谱分析用于材料成分核对,不能单独证明耐磨寿命或低温韧性。
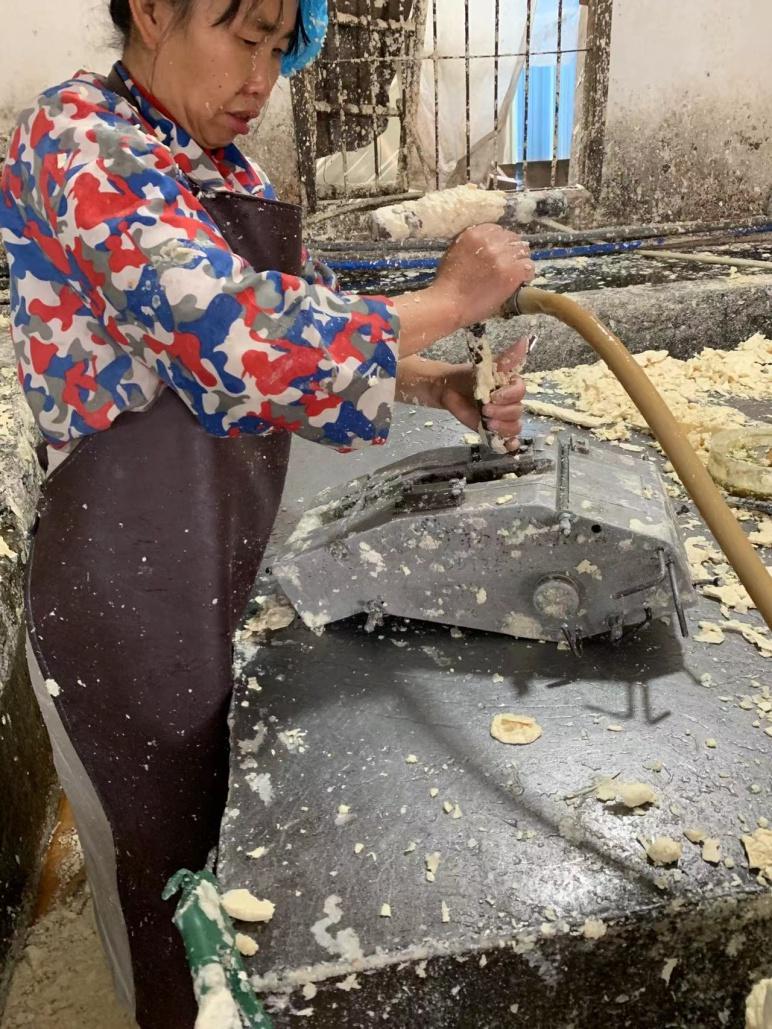
查看参考资料与适用范围 ↗蜡模用于准备外形,制壳、脱蜡与焙烧为金属浇铸准备型腔。
从蜡模成形,到修光焊接。
来源:《福美工艺流程》第2页,原始资料照片。
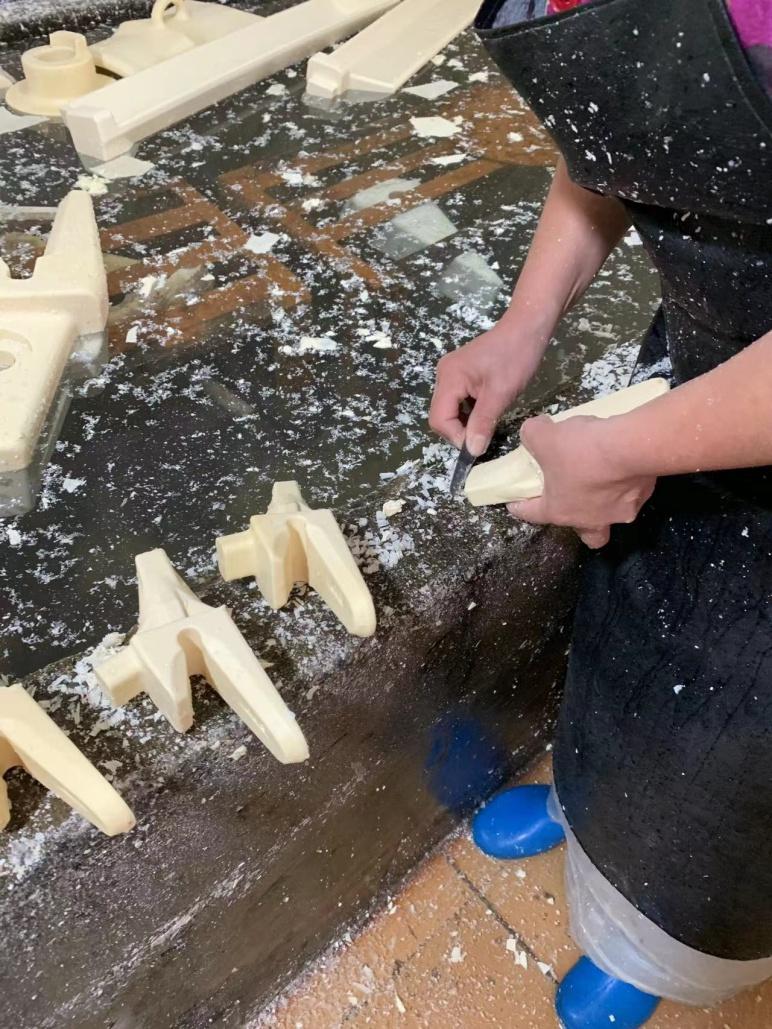
来源:《福美工艺流程》第3页,保留原始照片。
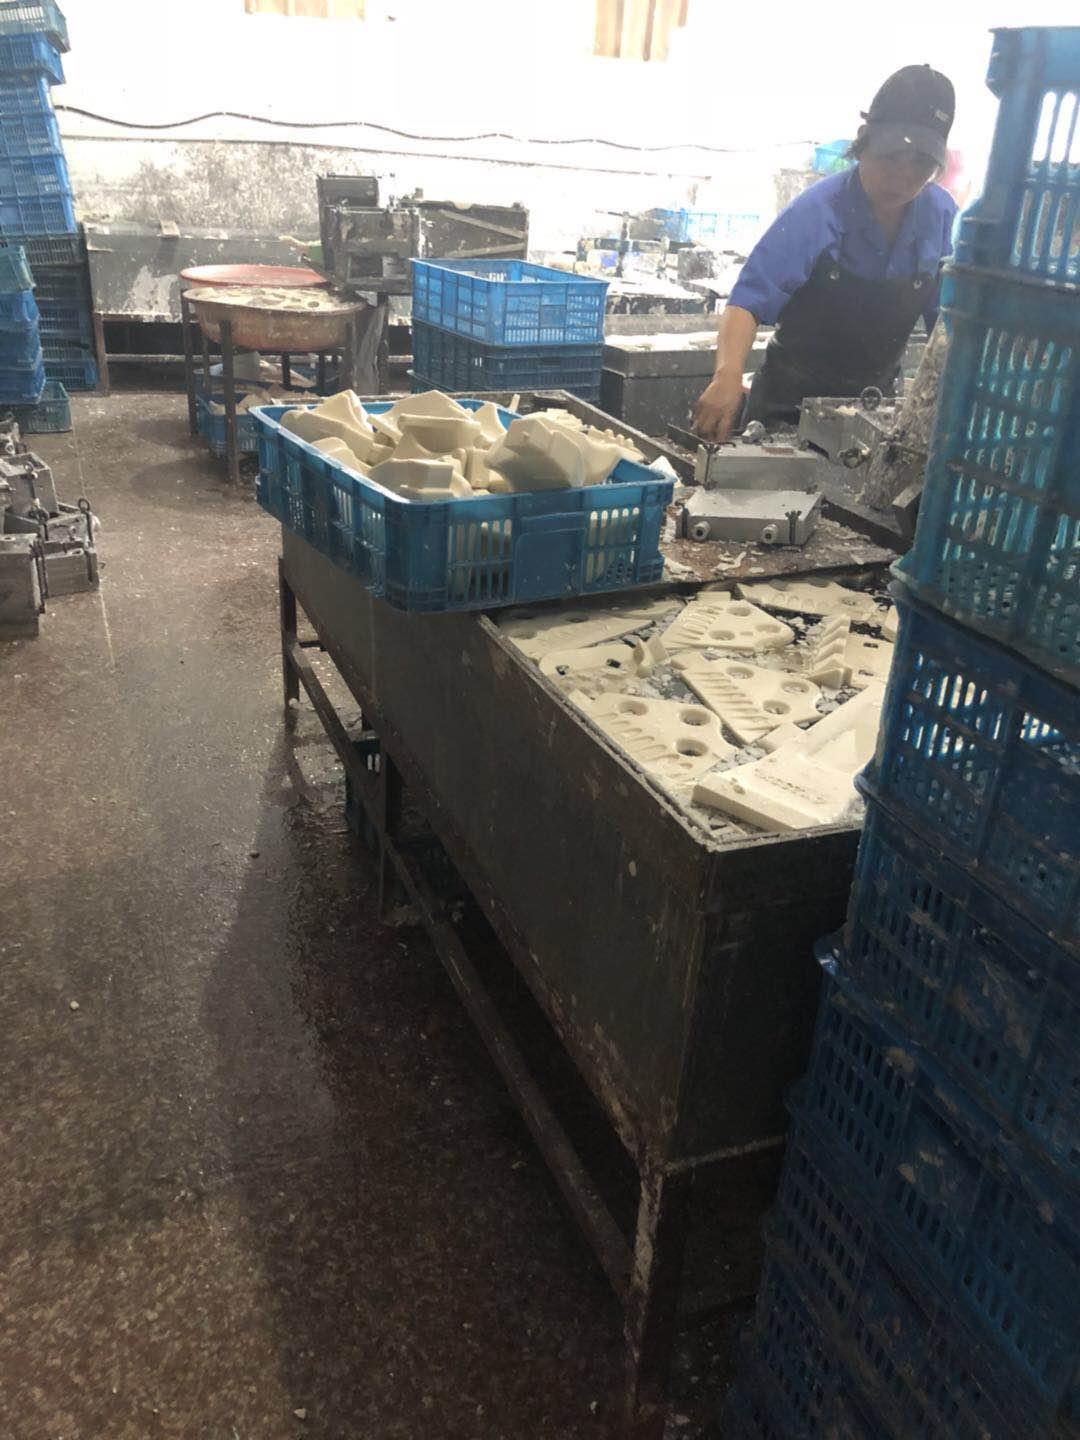
来源:《福美工艺流程》第2页。
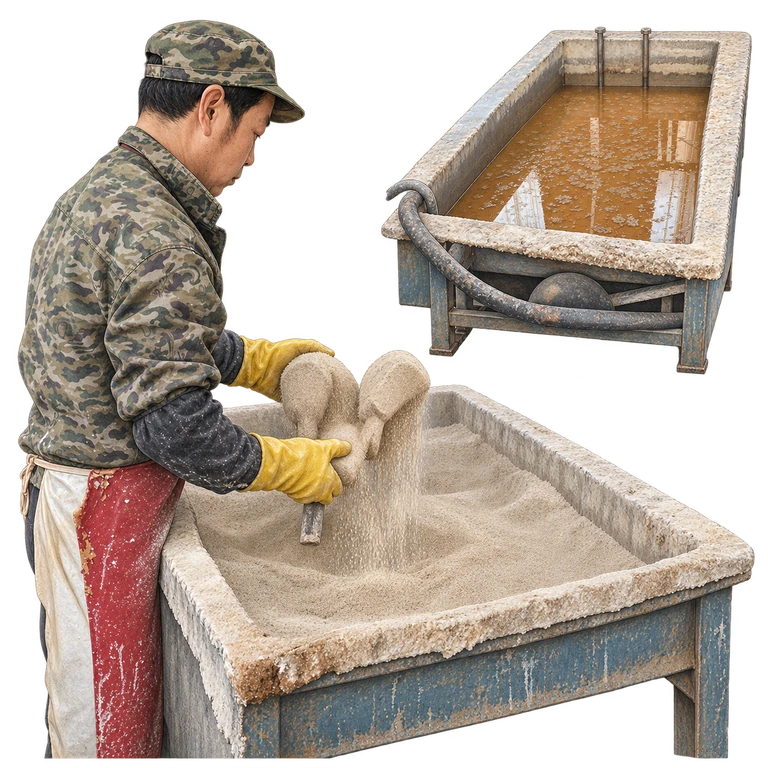
围绕蜡模进行型壳制作。
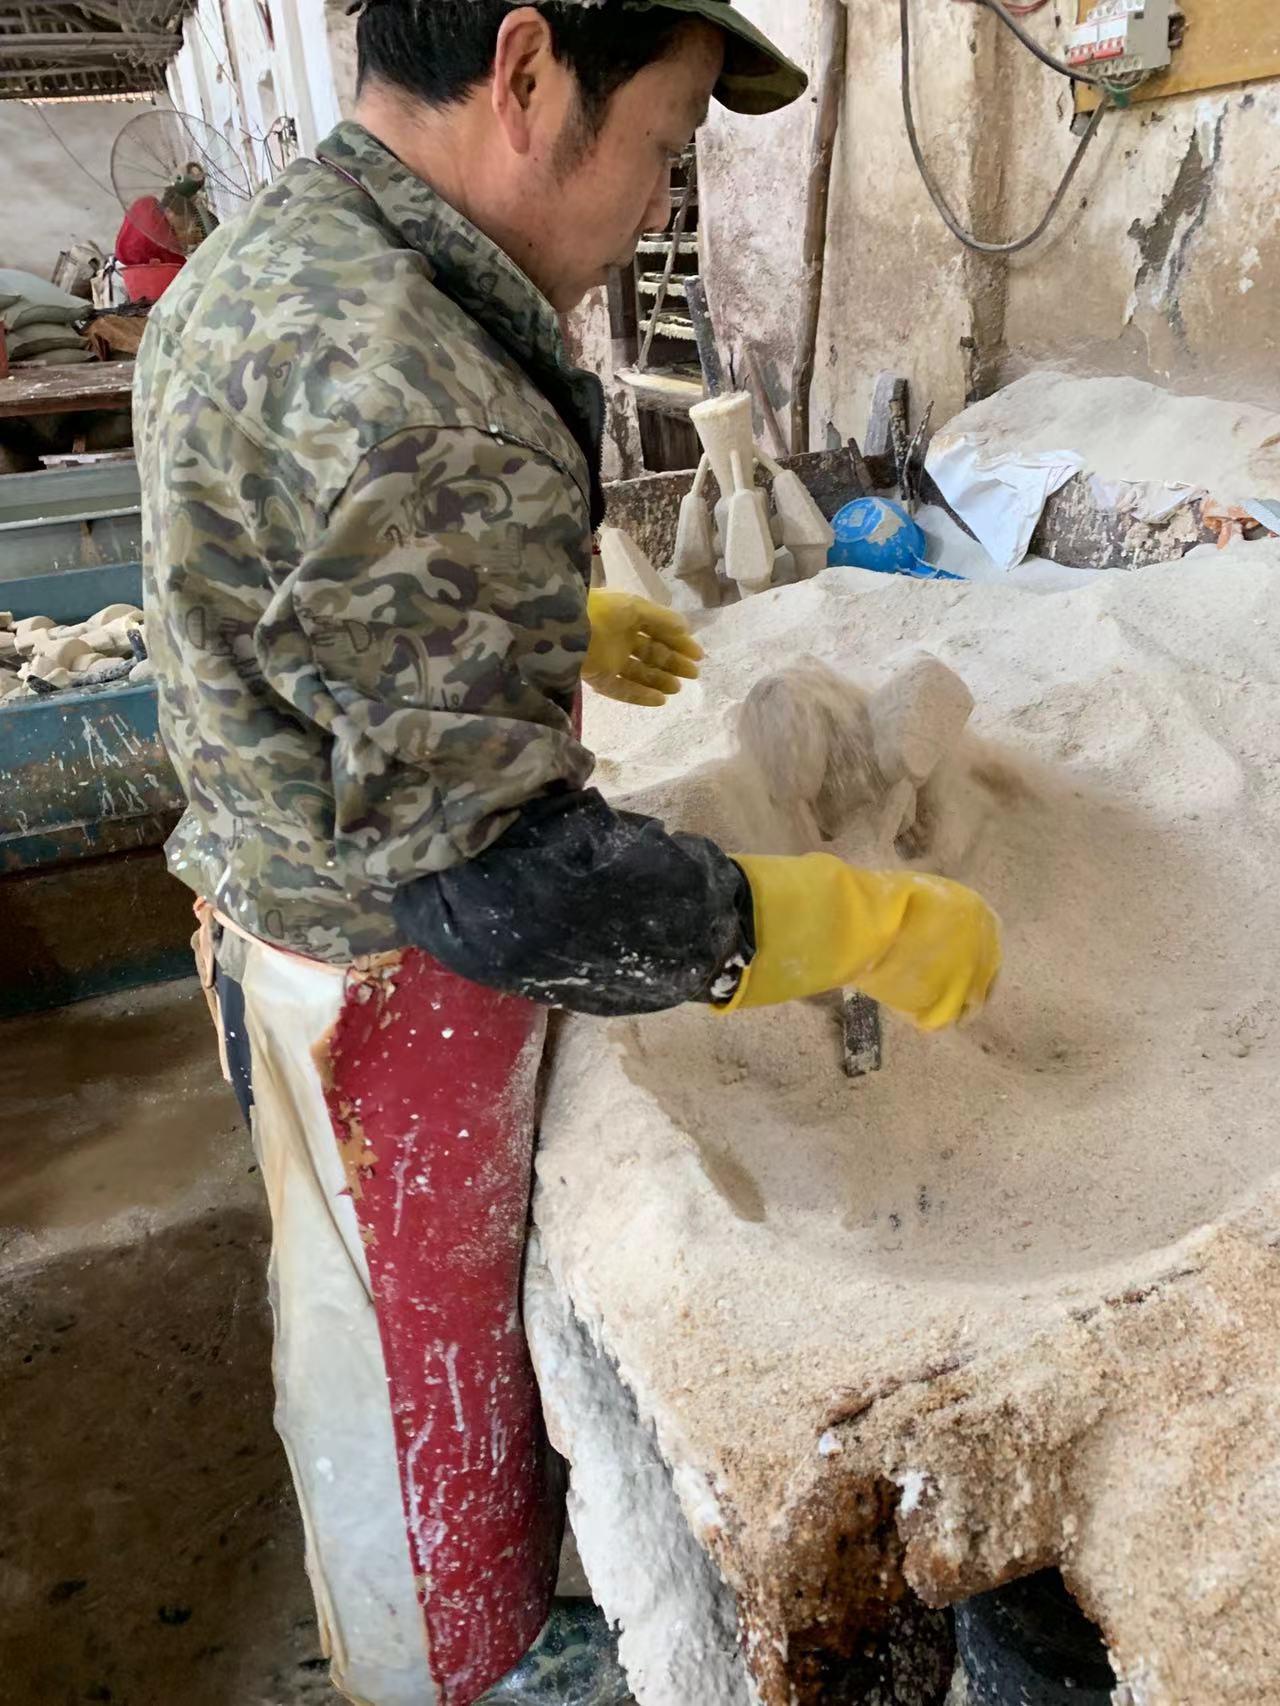
来源:《福美工艺流程》第4页,保留原始照片。
型壳成形后的浇铸准备。
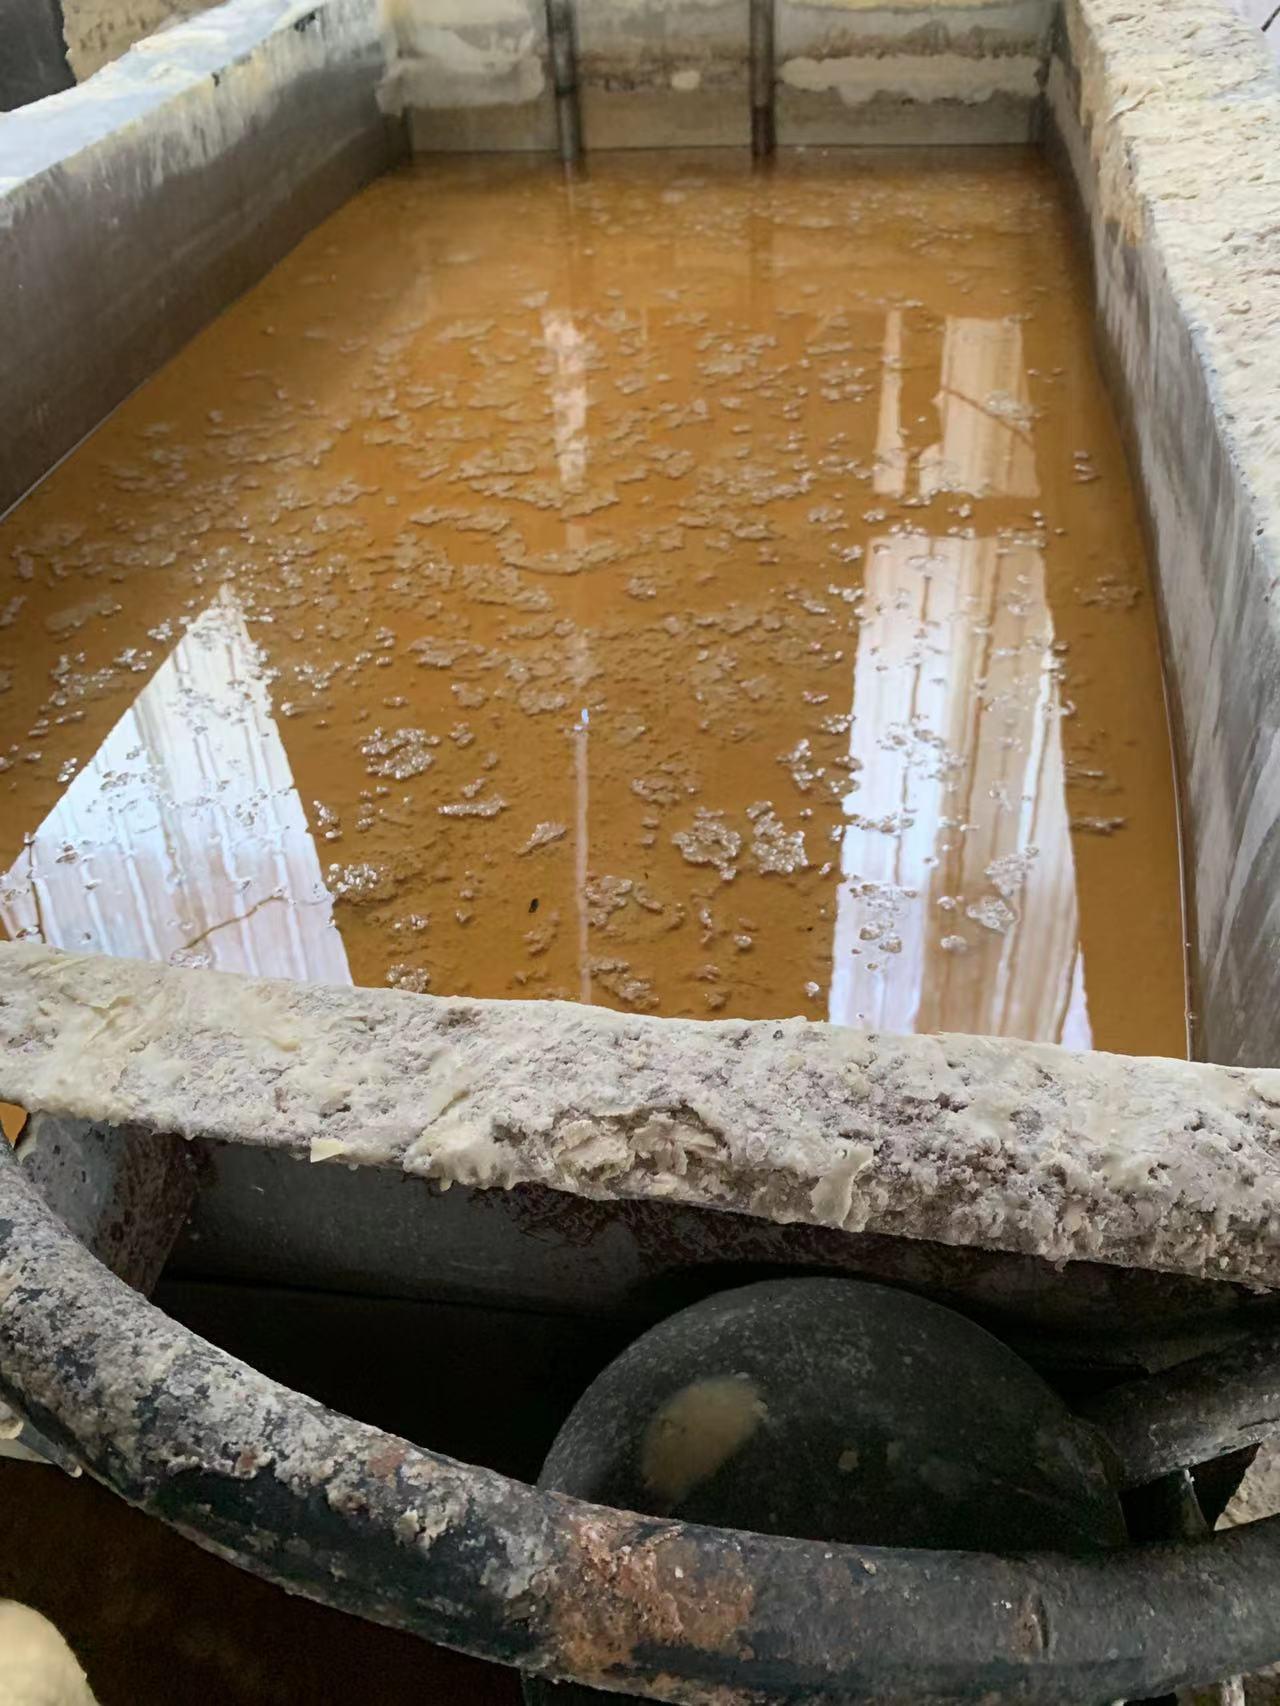
来源:《福美工艺流程》第5页,原始资料照片。
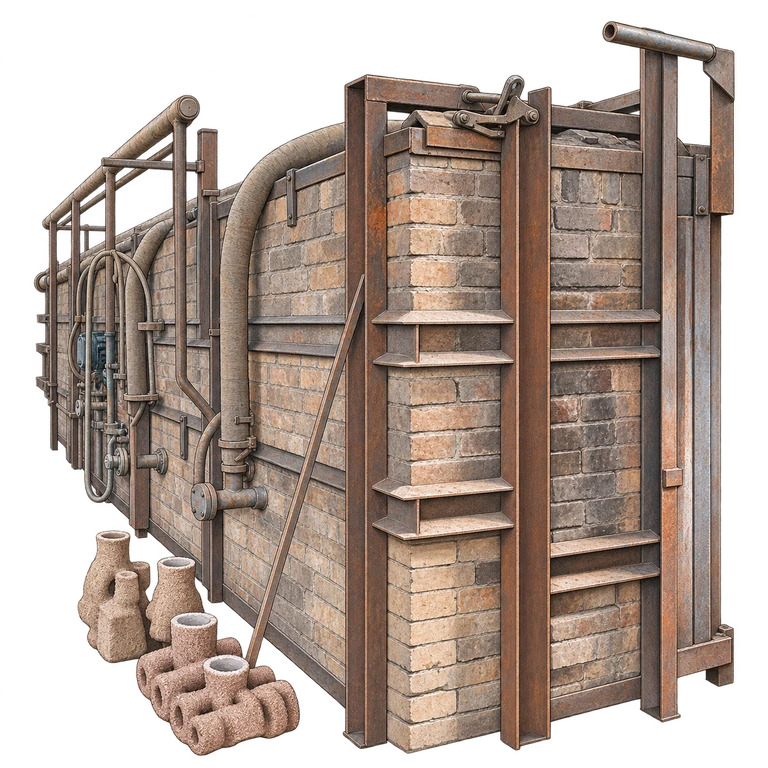
为金属浇铸准备型壳。
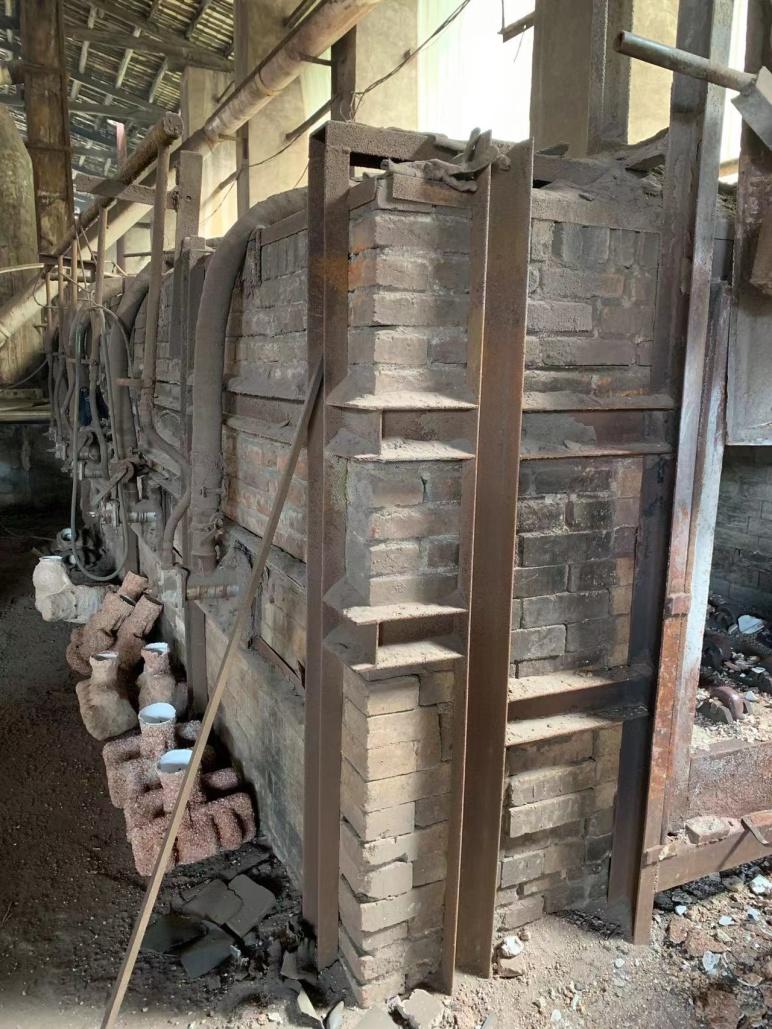
来源:《福美工艺流程》第6页,原始资料照片。
材料熔炼后,金属液进入型腔并凝固,形成斗齿毛坯。
从材料要求进入金属熔炼。
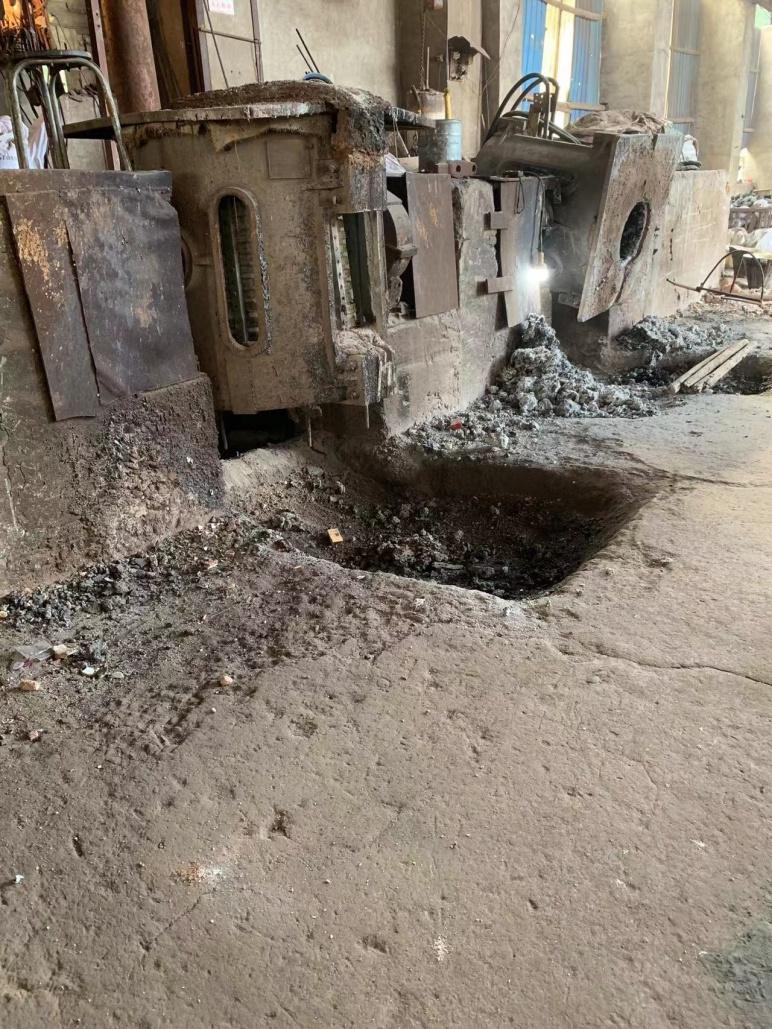
来源:《福美工艺流程》第7页,原始资料照片。
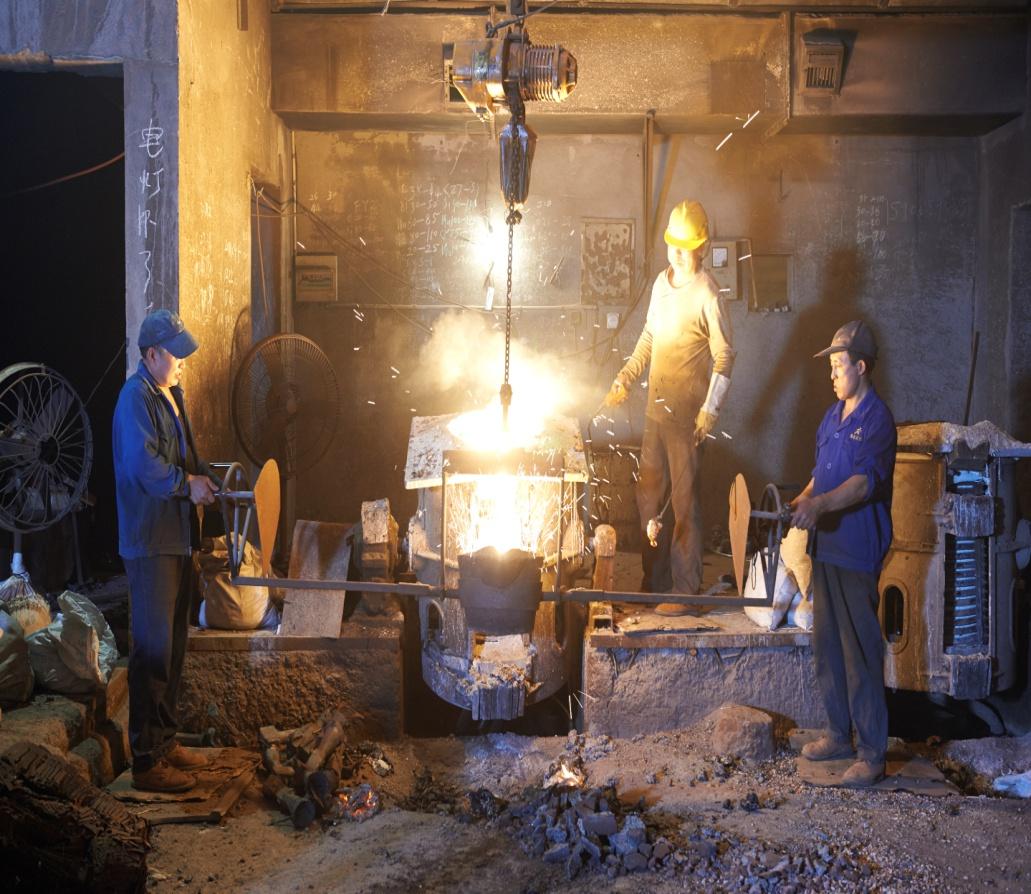
来源:《福美工艺流程》第7页,保留原始照片。
金属液进入型壳,形成毛坯。
来源:《福美工艺流程》第8页,保留原始照片。
气割、抛丸与打磨衔接铸造成形和后续加工。
从铸造成形进入后处理。
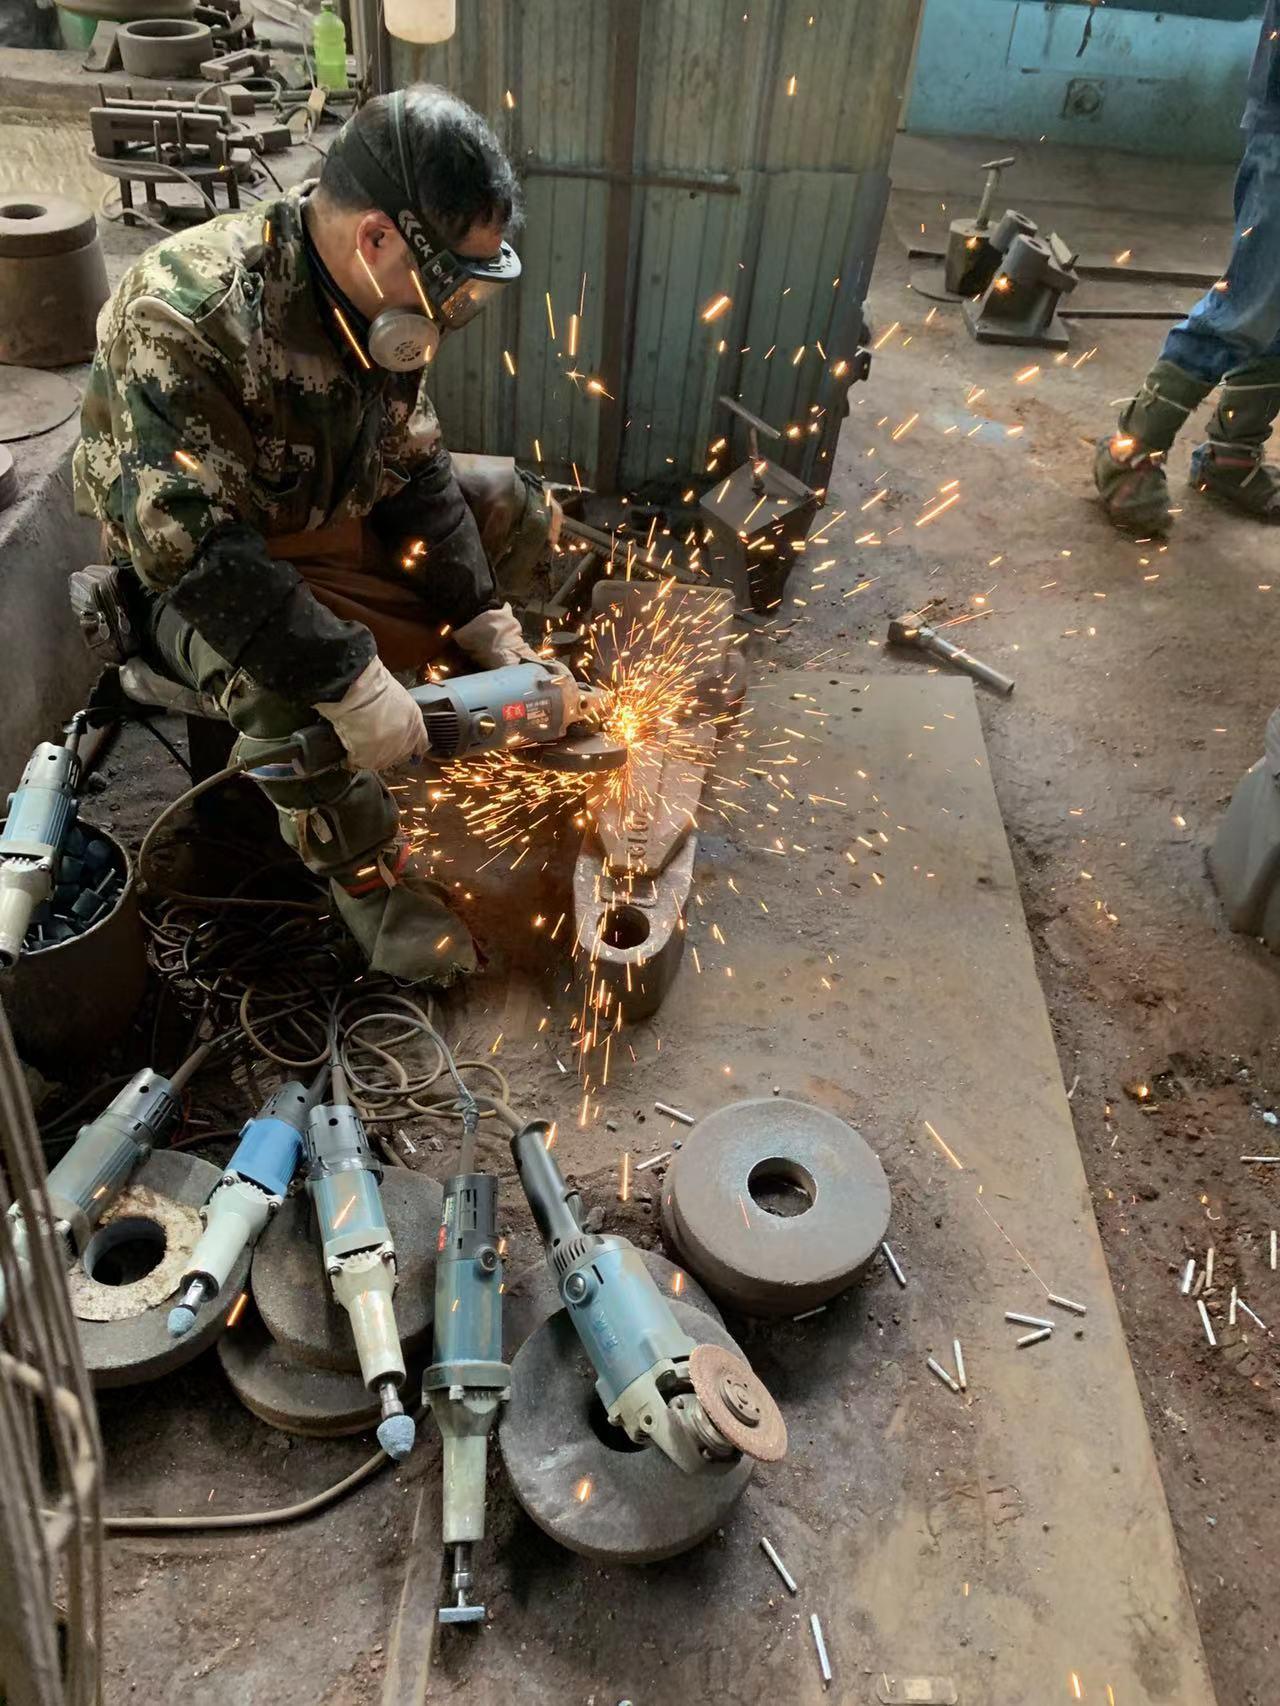
来源:《福美工艺流程》第9页,保留原始照片。
正火、淬火、回火各有作用,具体路线需要匹配材料、截面和产品要求。
福美工艺说明列有正火、淬火、回火,现场影像记录了相关环节。具体材料和型号的路线及检验要求,按对应资料确认。
热处理通过加热与冷却调控组织。核验要看处理状态、取样部位和最终性能。
对适用的钢种与路线,正火通常用于细化并改善组织均匀性,为后续处理做准备。它不能消除铸造孔洞或夹杂。
冷却要与钢种和截面尺寸匹配。不同部位冷却历史可能不同,表面硬度不能代表心部状态;还需关注变形与开裂风险。
淬火后通过回火调整组织、硬度、韧性及应力状态。效果取决于材料和处理条件,应看最终状态的检验,而非只比较工序次数。
剑桥大学:淬透性、冷却条件及不同部位组织与硬度的关系。
查看参考资料与适用范围 ↗Bodycote:回火的作用与硬度、韧性及应力调整。
查看参考资料与适用范围 ↗Bodycote:正火的适用材料与组织准备作用。
查看参考资料与适用范围 ↗材料与工艺在这里结合。
来源:《福美工艺流程》第10页,保留原始照片。
衔接前序处理与后续性能检查。
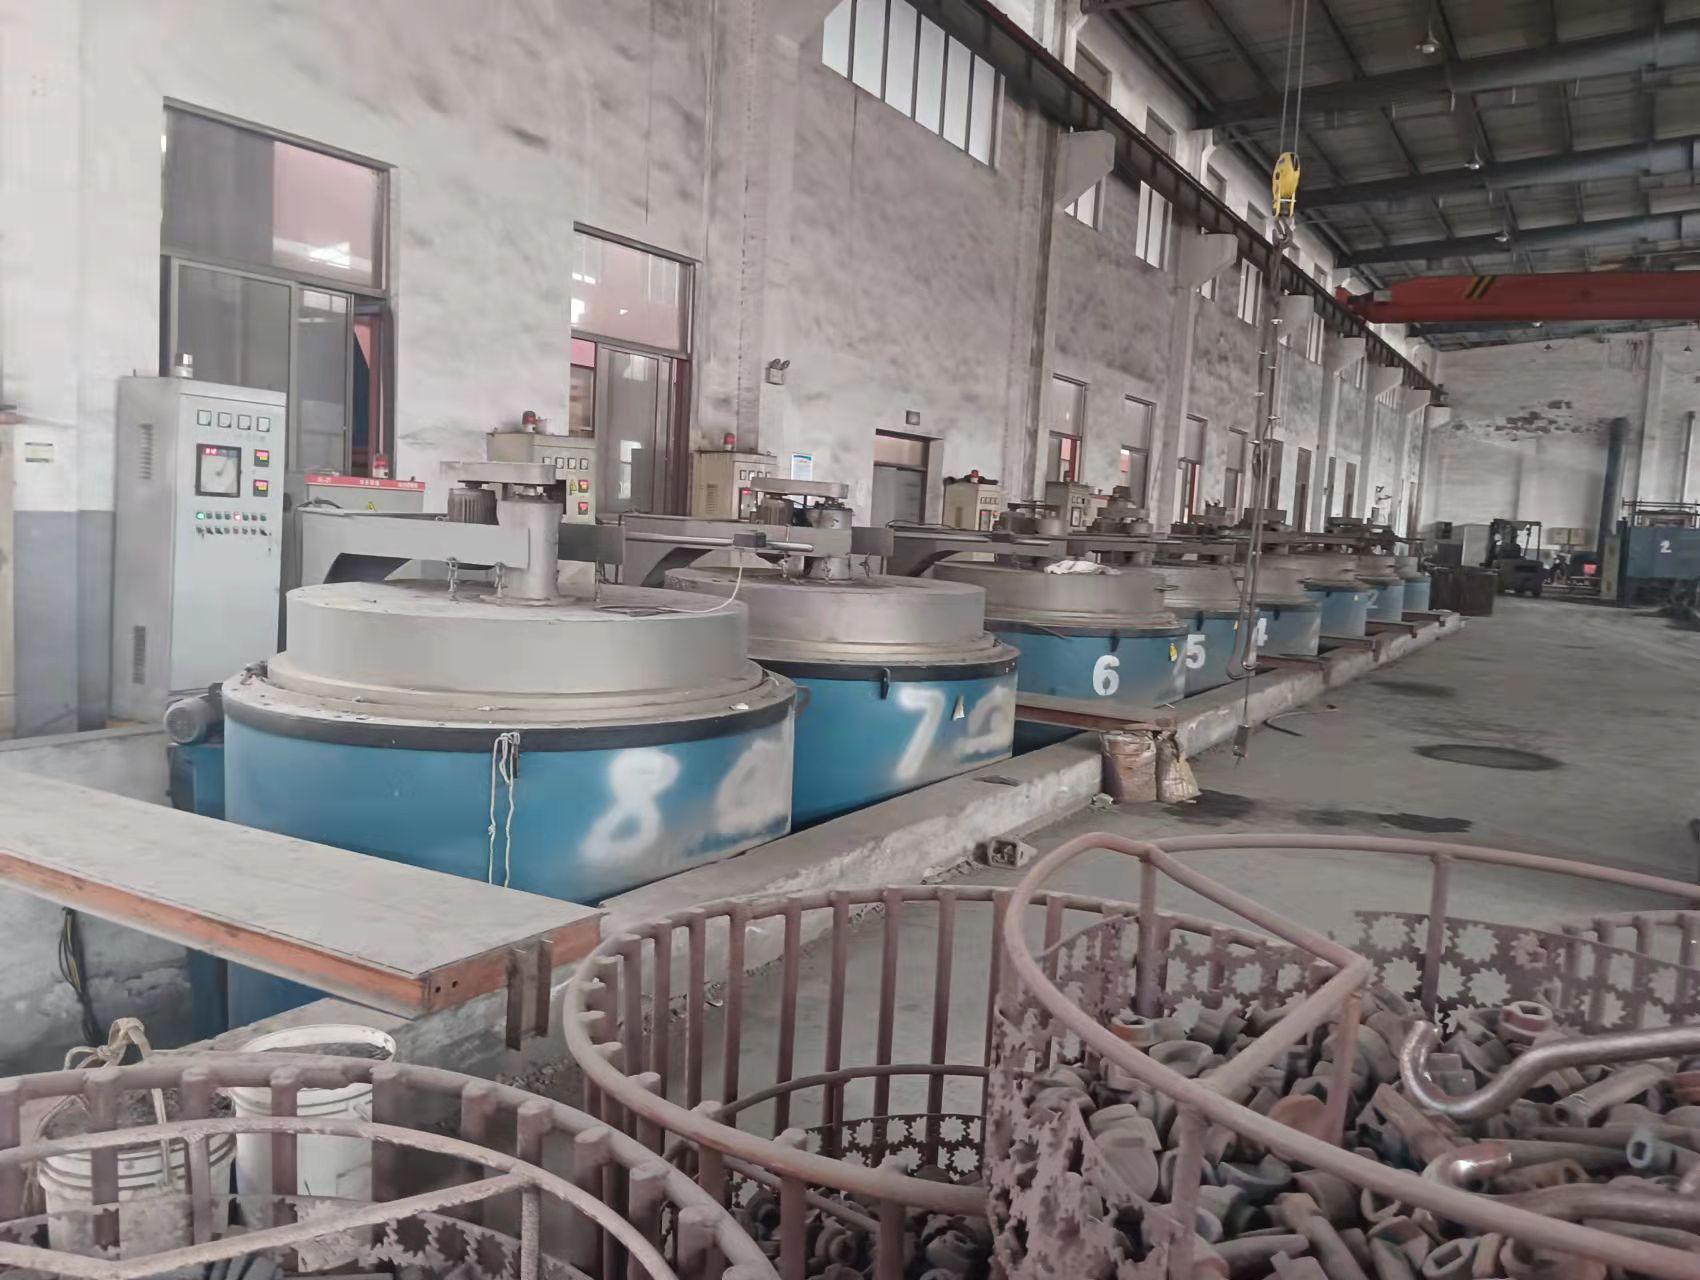
来源:《福美工艺流程》第11页,保留原始照片。
成分、硬度、冲击、拉伸和缺陷检查各有目的;寒冷地区还需核对相应试验条件。
据福美说明,曾按西伯利亚、北欧客户要求开展低温试样冲击测试,非每批进行。具体条件与结果,以对应检测文件为准。
看低温结果如何核对试样测试条件不等于产品使用温度保证。具体结果要与材料及产品范围对应。
核对材料、处理状态、试样来源、尺寸与缺口。不同试样与缺口的结果,不能脱离条件直接比较。
试样需要达到规定温度,并在转移及冲击过程中控制条件。冲击机是测试系统的一部分,还要有相应温控与试验记录。
结果需对应具体试样与材料范围。福美说明曾按寒冷地区客户要求开展,并非每批进行;试样测试温度不等于产品使用温度保证。
ZwickRoell冲击方法说明:试样、缺口、温度与测试过程共同影响结果。
查看参考资料与适用范围 ↗来自福美官网原有设备展示。展开查看实景与项目说明;设备照片不替代对应产品或批次的检测结果。
连接材料要求与成分检测。

观察指定部位的硬度表现。
材料试样在设定条件下的冲击测试。

对应材料试样的拉伸项目。

按方法与部位检查相应缺陷。
连接材料要求与成分检测。
来源:福美官网原有检测设备照片。
观察指定部位的硬度表现。
来源:福美官网原有检测设备照片。
材料试样在设定条件下的冲击测试。
来源:福美官网原有检测设备照片。
对应材料试样的拉伸项目。
来源:福美官网原有检测设备照片。
按方法与部位检查相应缺陷。
来源:福美官网原有检测设备照片。
表面整理、存放和交付准备,与型号核对、配套清单及资料交付一起确认。
从毛坯处理走向成品外观。
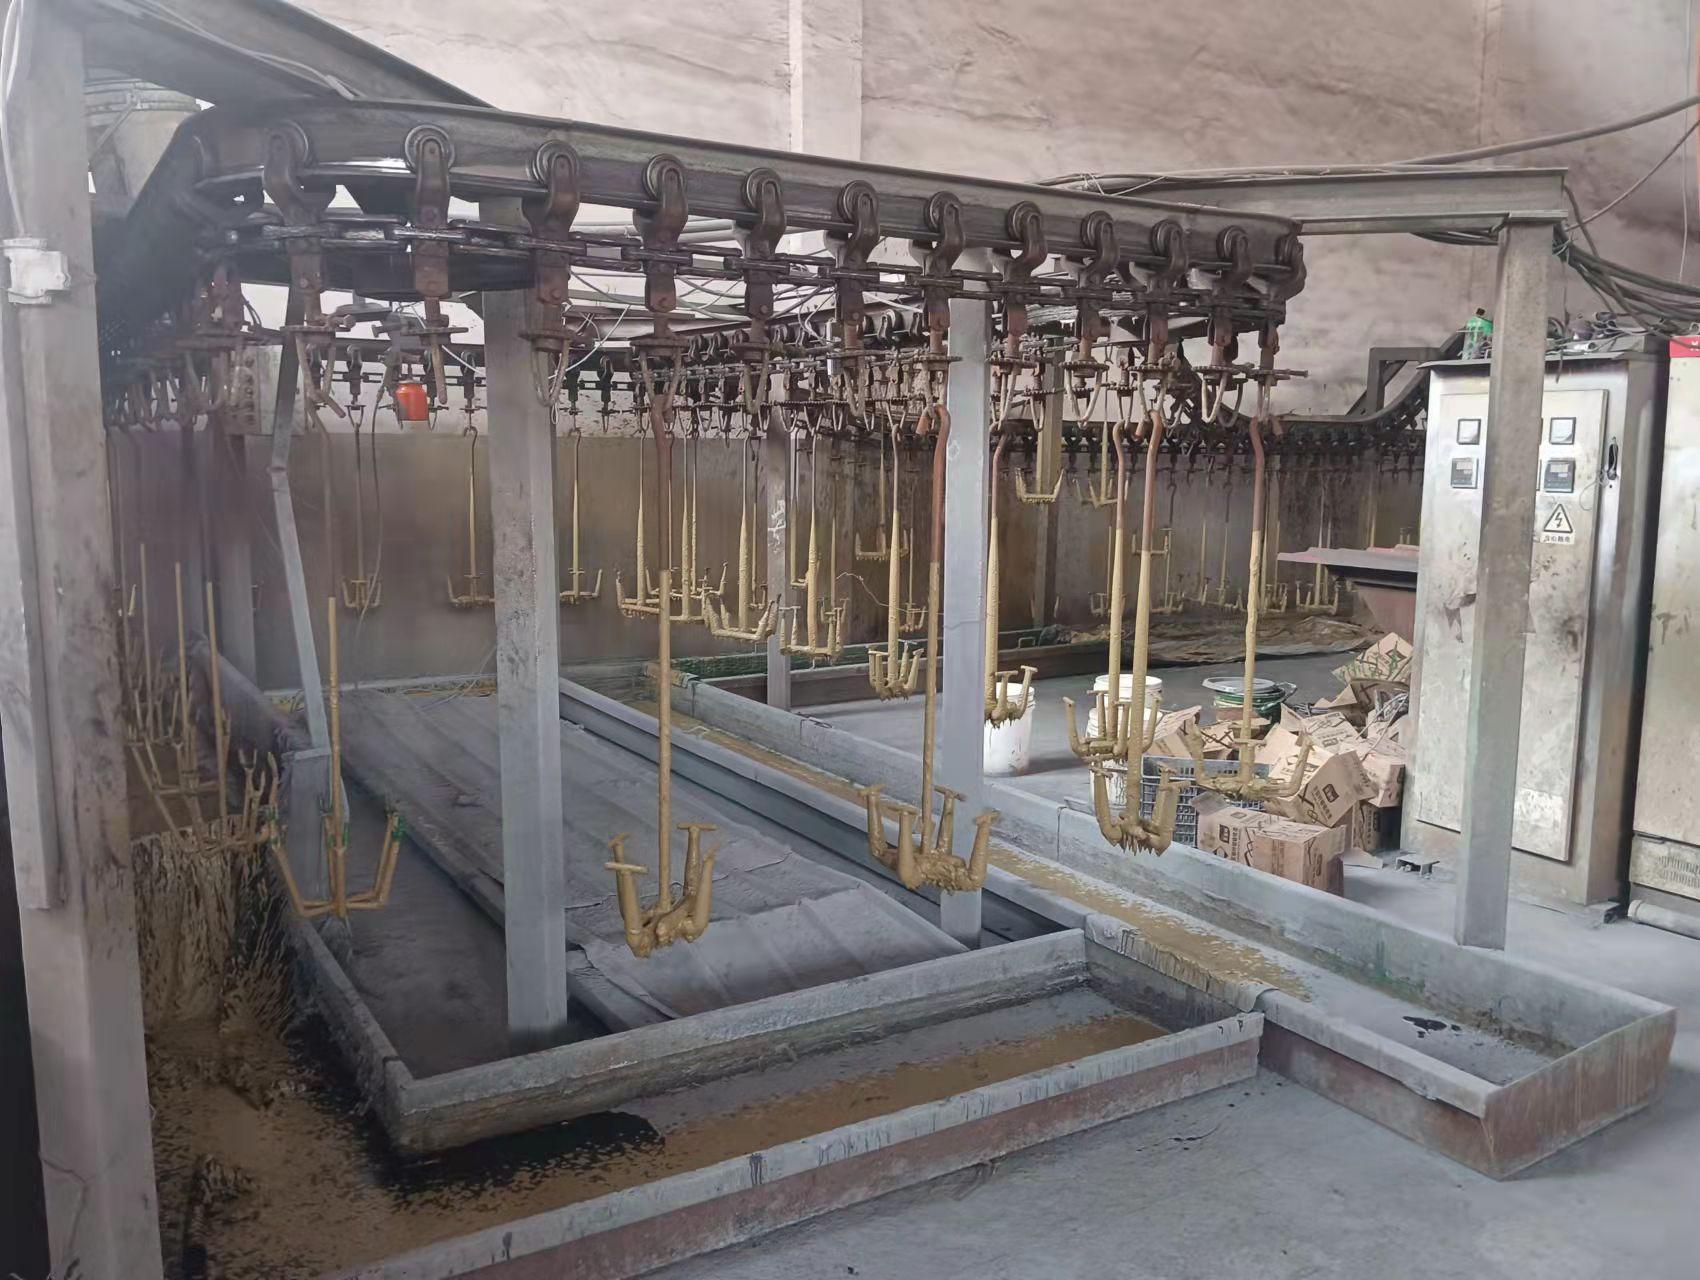
来源:《福美工艺流程》第12页,保留原始照片。
衔接成品存放与交付准备。
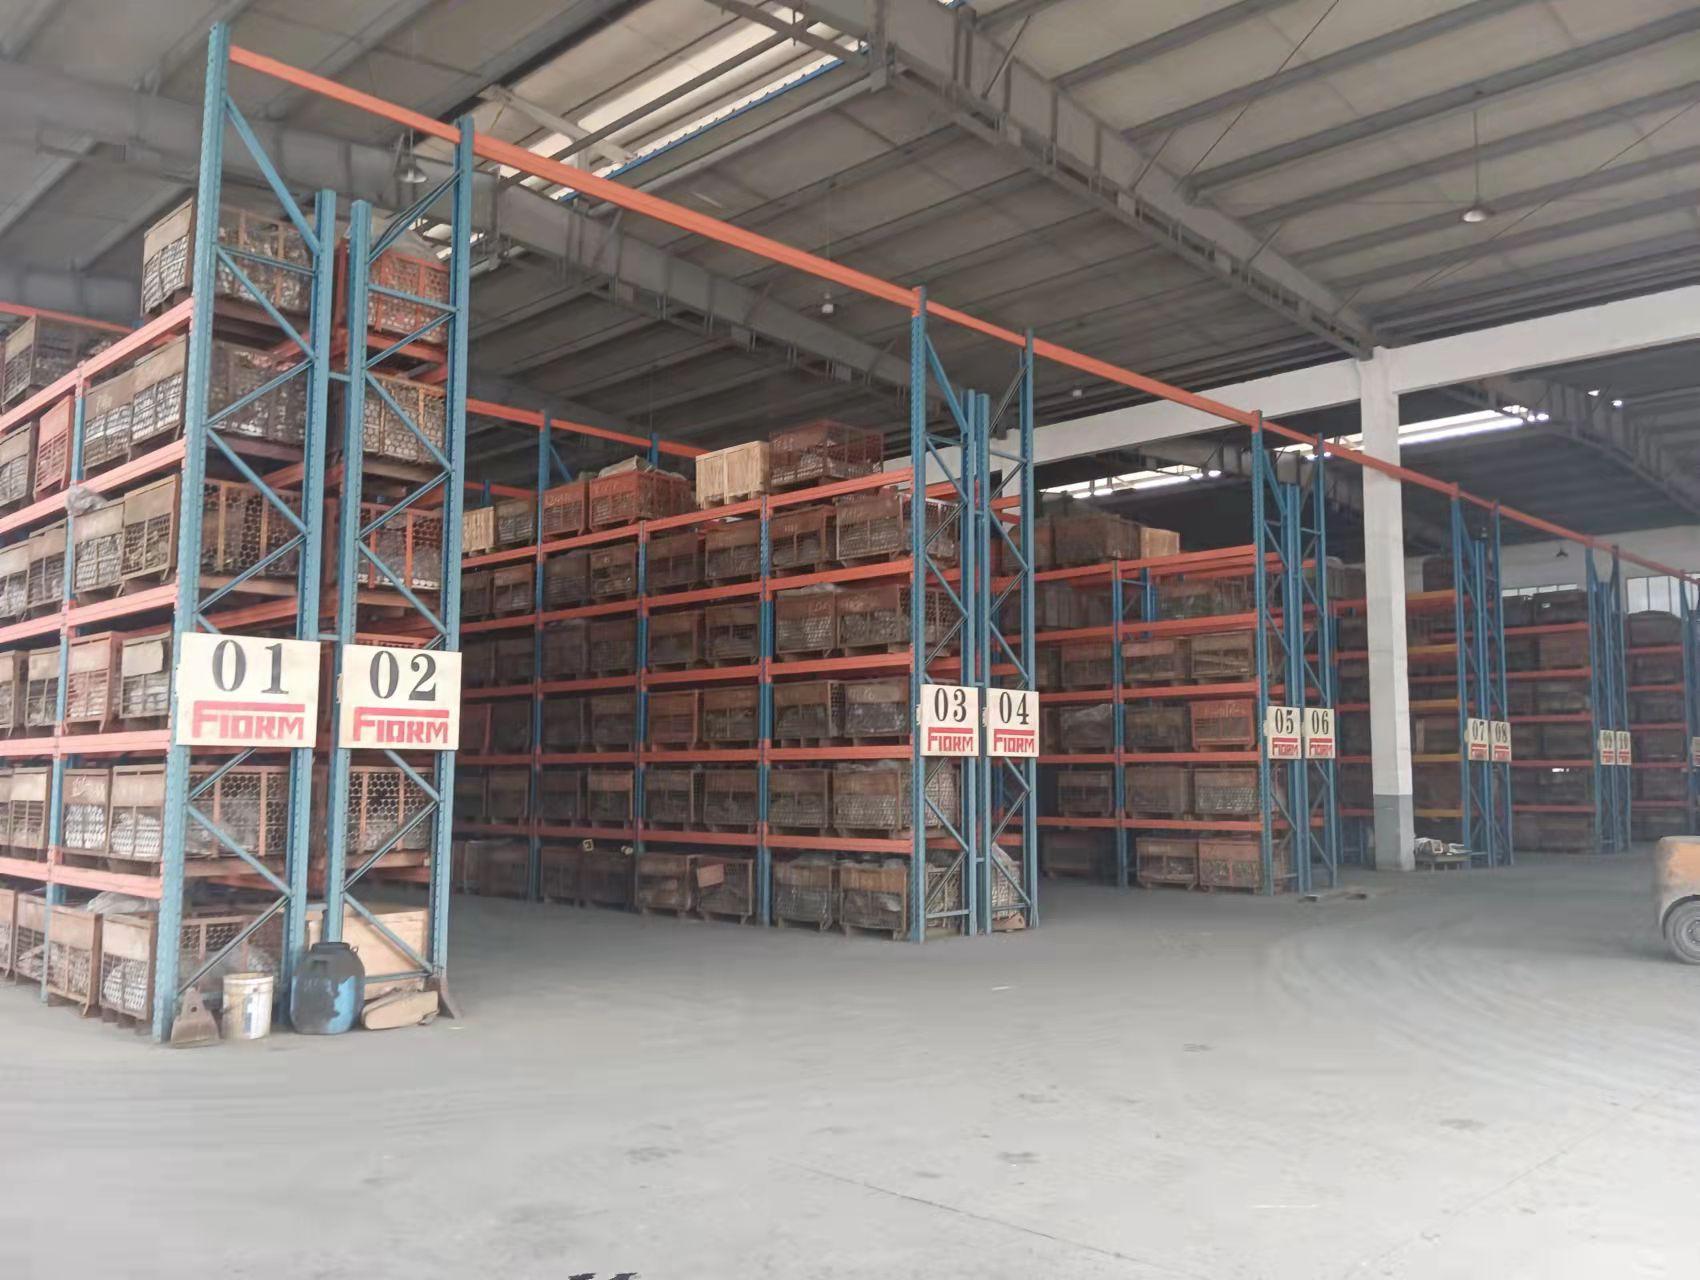
来源:《福美工艺流程》第13页,保留原始照片。
提供机型、旧件标记、齿座与锁紧件照片,确认配合和数量。使用后如有异常,附型号、作业物料、时段与照片,便于后续分析和选型沟通。
把作业物料、气温、机型与旧件信息一起提供,才能进一步确认选型与检验需求。
先核对齿型、齿座连接与锁紧件,再说明作业物料、磨损情况和更换习惯。
重点看材料、热处理和相应性能资料;比较使用表现时,保持机型、齿型和物料等条件可比。
说明实际气温与作业条件,核对对应材料的低温试样记录。试样测试条件不等于成品使用温度保证。
以下为现有目录示例。适配、材料、检验资料与当前供货情况,须按具体项目确认。

查看现有目录条目,以型号、图纸或旧件核对适配,并沟通所需材料与检验资料。

查看现有目录条目,以型号、图纸或旧件核对适配,并沟通所需材料与检验资料。

查看现有目录条目,以型号、图纸或旧件核对适配,并沟通所需材料与检验资料。
材料、热处理与低温测试的常见问题。
材料说明、制造工艺与检测记录应对应同一材料或产品范围。采购时需要核对具体要求和检验条件,不能仅凭“稀土”或“自研”名称判断产品寿命、低温表现或不同厂家的优劣。
据福美提供的说明,曾按西伯利亚、北欧客户要求开展低温试样冲击测试,并非每批进行。具体测试条件、结果及对应产品范围,请结合采购项目核对检测文件。
不能直接等同。低温冲击测试针对特定试样与条件;产品选型还需结合实际气温、作业物料、设备、连接方式和使用要求评估。
采购比较应同时关注耐磨、抗冲击、适配与工况。使用寿命的比较需要说明机型、齿型、物料、使用时段和对照条件,不能仅凭硬度推算。
建议先确认型号、连接尺寸、材料要求、检验项目、抽样规则与验收条件,再约定报告、批次标识和异常处理方式。设备照片不能替代对应产品或批次的检测记录。
下列论文与技术资料用于解释一般原理。福美工艺照片来源于企业提供的工艺文件,材料与低温经历依据企业说明;具体产品或批次结果需对应检测文件。
Effects of Rare Earth Metal Addition on Wear Resistance of Chromium-Molybdenum Cast Steel. Archives of Foundry Engineering, 17(3), 63–68. DOI: 10.1515/afe-2017-0092。 适用:该Cr-Mo铸钢的材料改性、组织与磨损研究。不是福美配方、产品结果或现场寿命证明;本页不移用论文数值。
返回对应工艺与原理 ↑Improvement of mechanical properties by means of titanium alloying to steel teeth used in the excavator. Engineering Science and Technology, an International Journal, 23(5), 1208–1213. DOI: 10.1016/j.jestch.2019.12.003。 适用:砂型铸造斗齿的钛添加比较。本页依据出版方摘要说明材料设计需验证,不移用其工艺、参数或结果作为福美事实。
返回对应工艺与原理 ↑AP3: Hardenability of Steel,材料科学与冶金教学资料。 适用:成分、冷却速率、组织和硬度的关系。教学试样不是福美斗齿,不将教材温度或试样位置换算成产品参数。
返回对应工艺与原理 ↑Tempering,热处理服务商原始技术说明。 适用:回火对硬度、韧性和应力状态的调整。不是福美处理记录或结果,不据此断言某路线适用于全部型号。
返回对应工艺与原理 ↑ISO 148-1: Charpy impact test on metals,试验设备厂商的方法说明。 适用:理解试样、缺口、温度和测试过程的影响。不是标准全文,也不证明福美已按该标准执行或具有某温度使用保证。
返回对应工艺与原理 ↑Structural Steel Castings,附录B铸钢制造技术说明,SFSA网站托管。 适用:一般铸钢凝固与制造机理。文件面向结构铸钢,不将其结构产品设计或验收规范套用于福美斗齿。
返回对应工艺与原理 ↑Non-Destructive Testing,面向铸件设计者的检验技术说明。 适用:理解不同检测方法与覆盖范围。福美设备照片不用于推定具体探伤方法、全部缺陷覆盖或零缺陷结果。
返回对应工艺与原理 ↑Read the Metal,分析仪器厂商的原始技术资料。 适用:理解光谱分析与金属成分核对。元素覆盖与准确范围须看具体仪器和方法,不能凭设备照片推定可测全部微量元素。
返回对应工艺与原理 ↑Normalising,热处理服务商原始技术说明。 适用:适当钢种与路线的组织细化和均匀性改善,不代表所有材料都必须正火,也不是内部缺陷消除证明。
返回对应工艺与原理 ↑提供机型、旧件标记、齿座照片与作业物料。寒冷地区采购,可同时说明气温与所需试验资料。

宁波市鄞州福美工程机械有限公司


宁波市鄞州福美工程机械有限公司 © 版权所有
联系人:李希卿 联系电话:13566595547
地址:宁波市鄞州区天童北路1501号 邮编:315192
版权所有 © 2022 宁波市鄞州福美工程机械有限公司
微信扫一扫
 浙公网安备33021202003429号